Laserschneiden: Ihr kompetenter Lohnfertiger für Laserzuschnitte

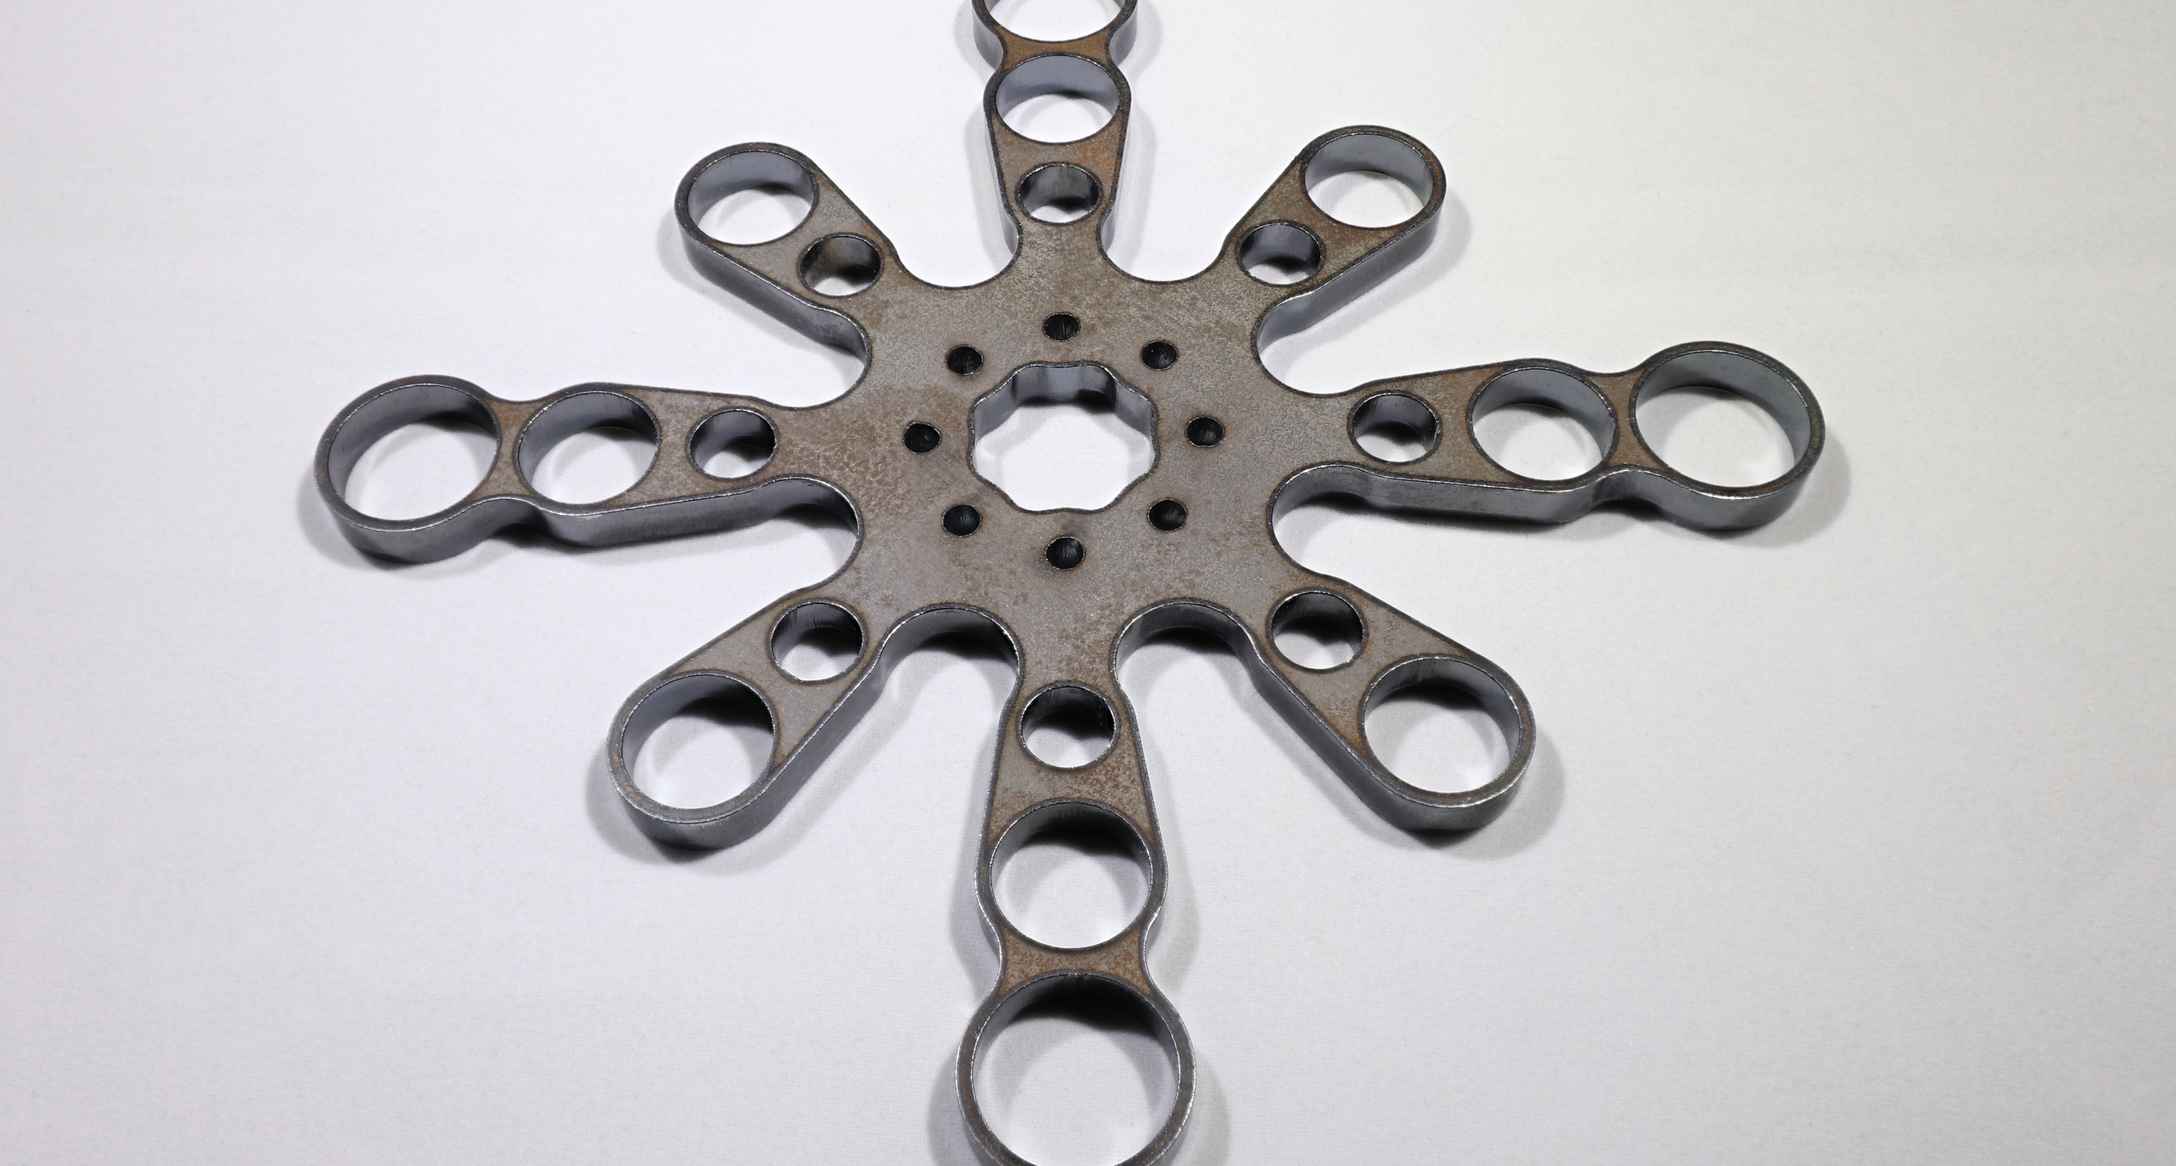
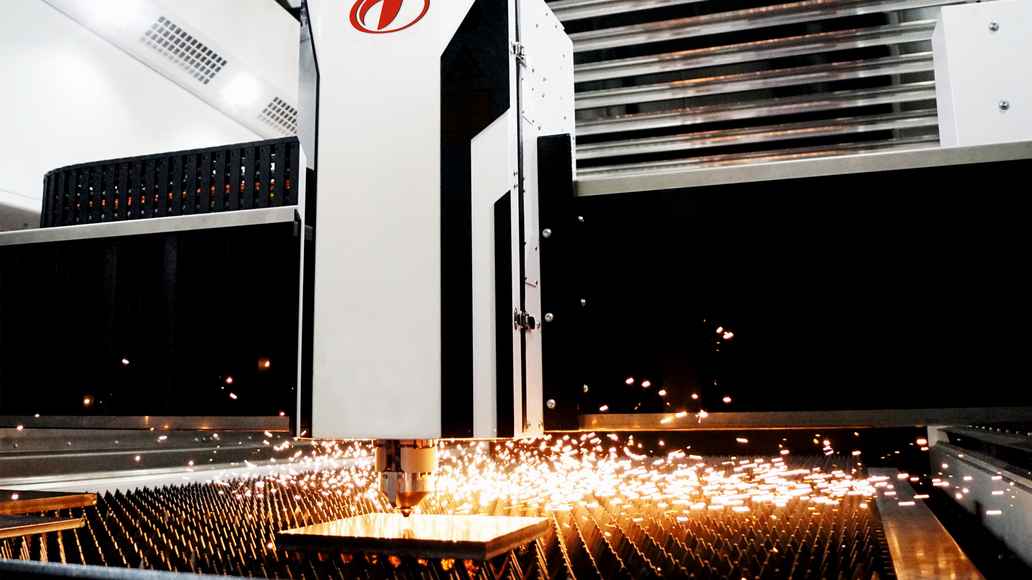
Wir sind Ihr Partner für präzises Laserschneiden – von kleinsten Bauteilen bis hin zu großformatigen Werkstücken. Mit modernster Lasertechnologie bearbeiten wir Stahl, Edelstahl und Aluminium in Materialstärken von bis zu 50 mm. Ob Einzelanfertigung oder Serienproduktion, einfache oder komplexe Geometrien – unsere leistungsstarken Anlagen ermöglichen filigrane Konturen, präzise Fasen und anspruchsvolle Fasenschnitte. Profitieren Sie von über 30 Jahren Erfahrung in der Blechbearbeitung, zertifizierten Prozessen und zuverlässiger Lieferung europaweit.

Direkt-Anfrage Alle Kontaktmöglichkeiten

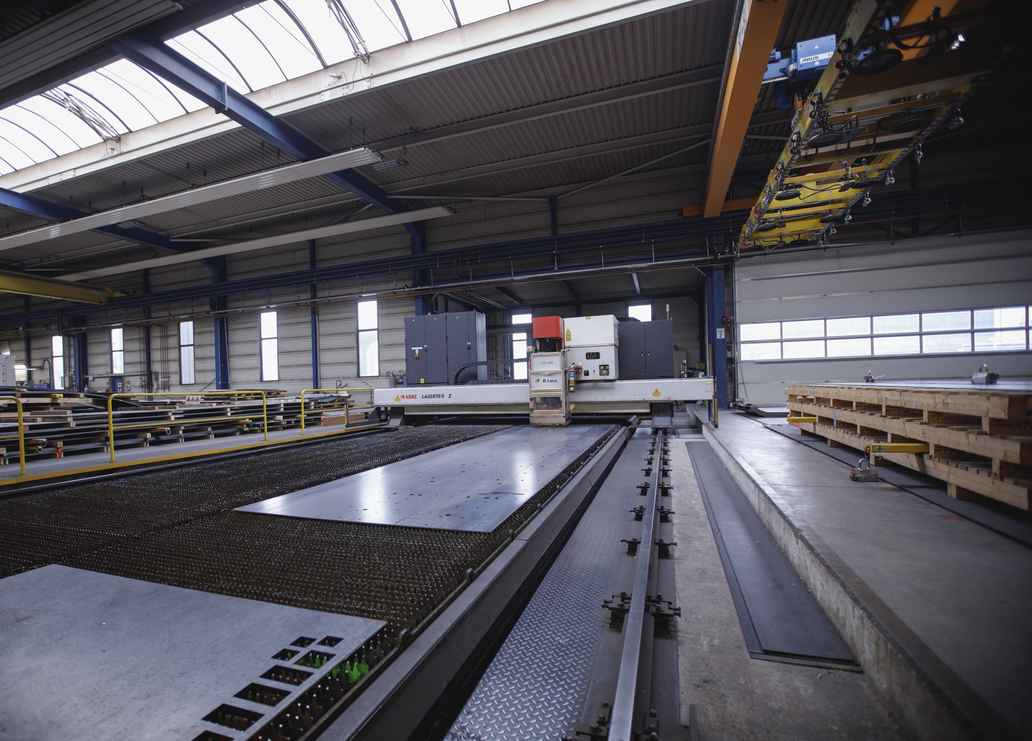
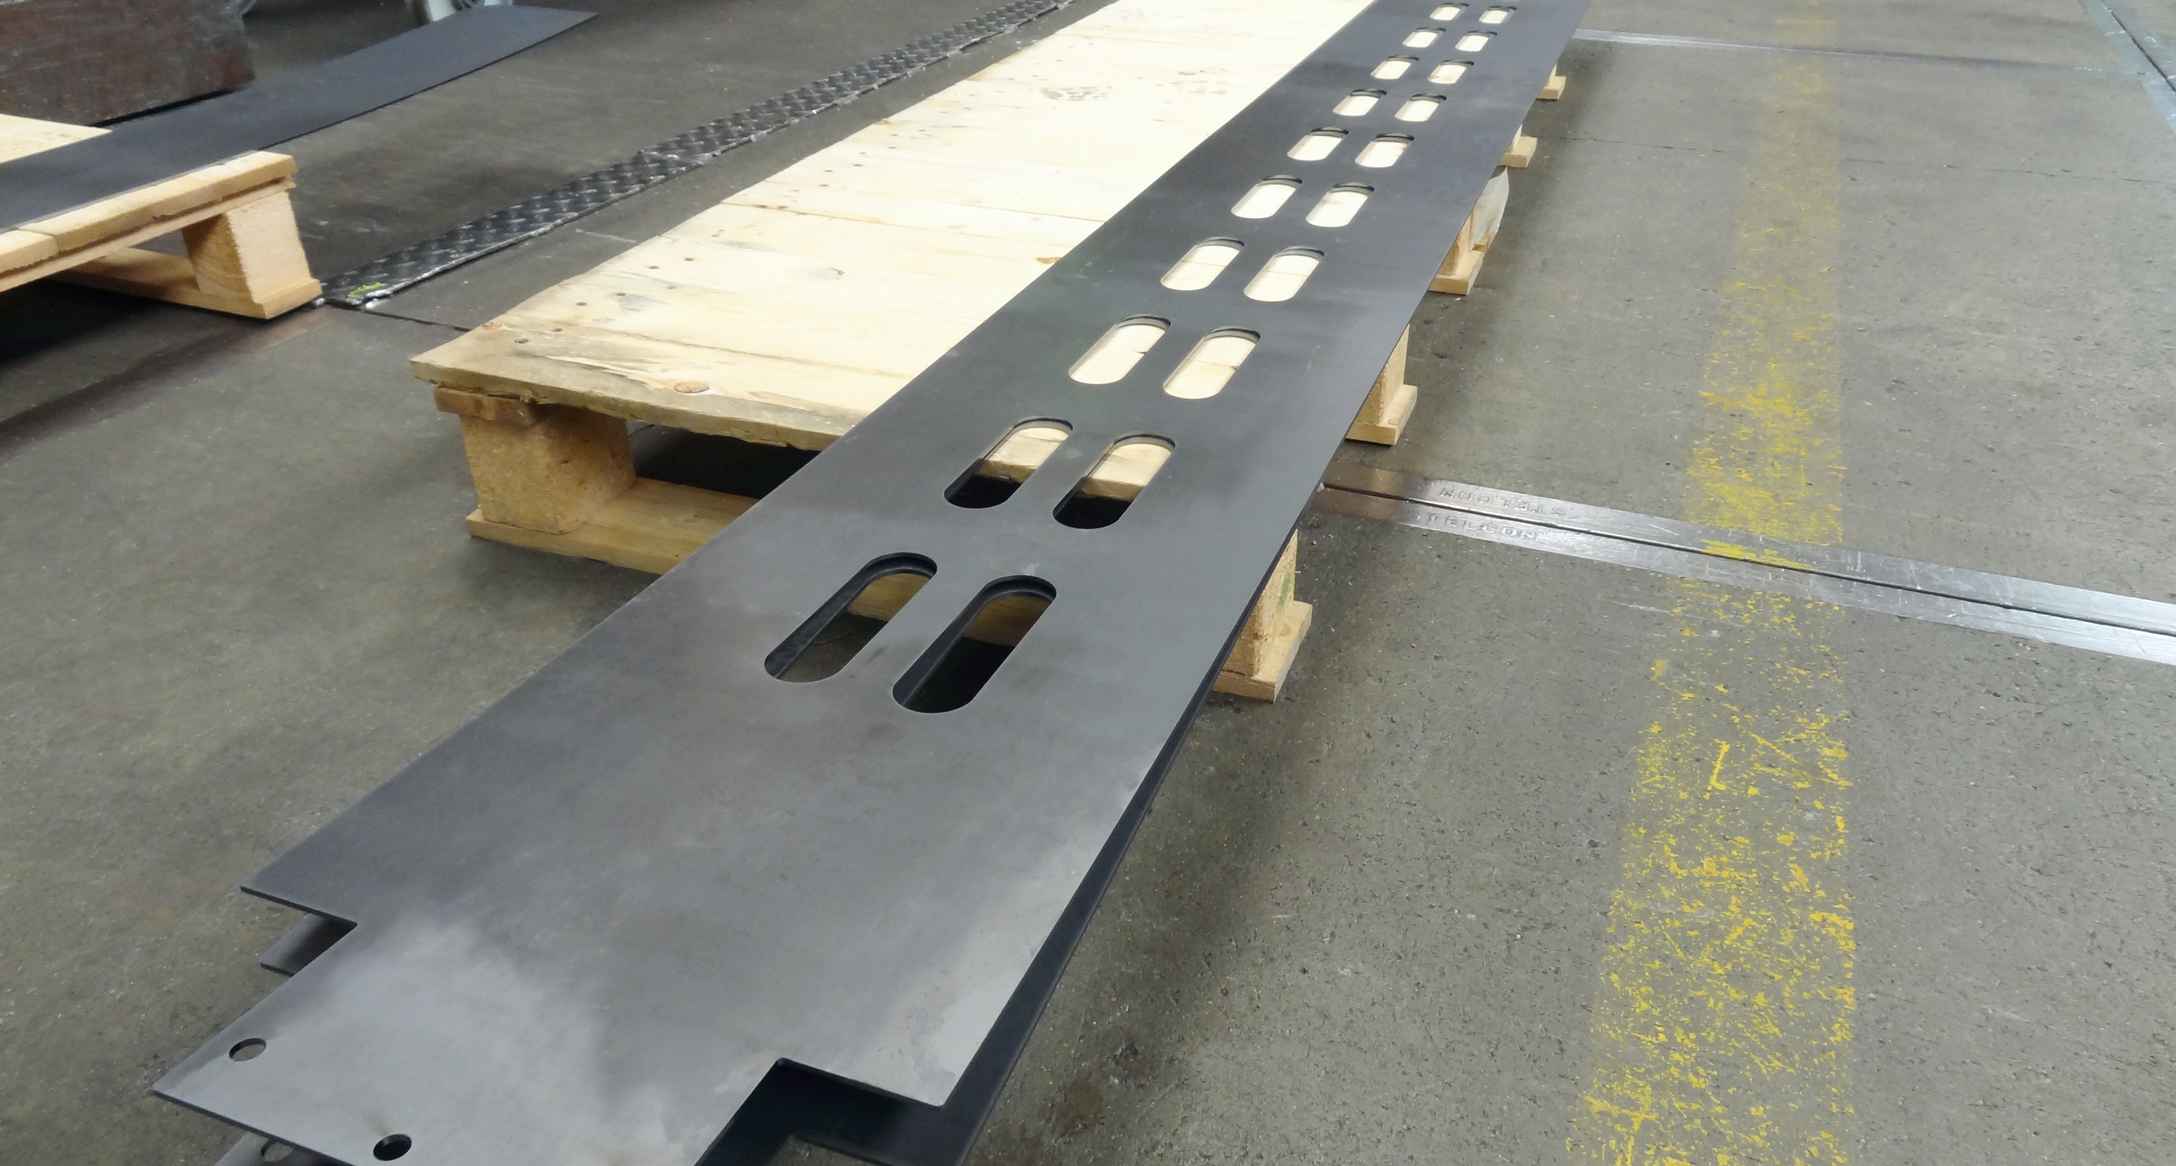
XXL-Laserschneiden für großformatige Bauteile

Hochwertige Zuschnitte aus überdimensioniertem Blech – saubere Schnittkanten ohne Verzug

  • Leistungsstarker CO²-Laser (6.000 W)
  • Bis zu 16.000 x 4.000 mm für großformatige Bauteile
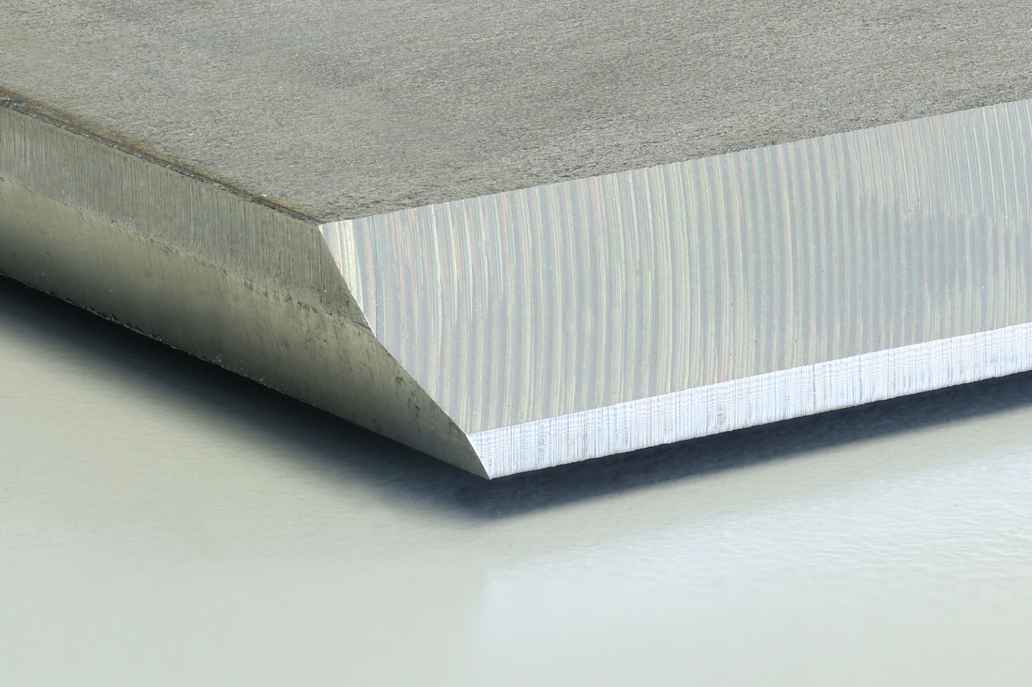
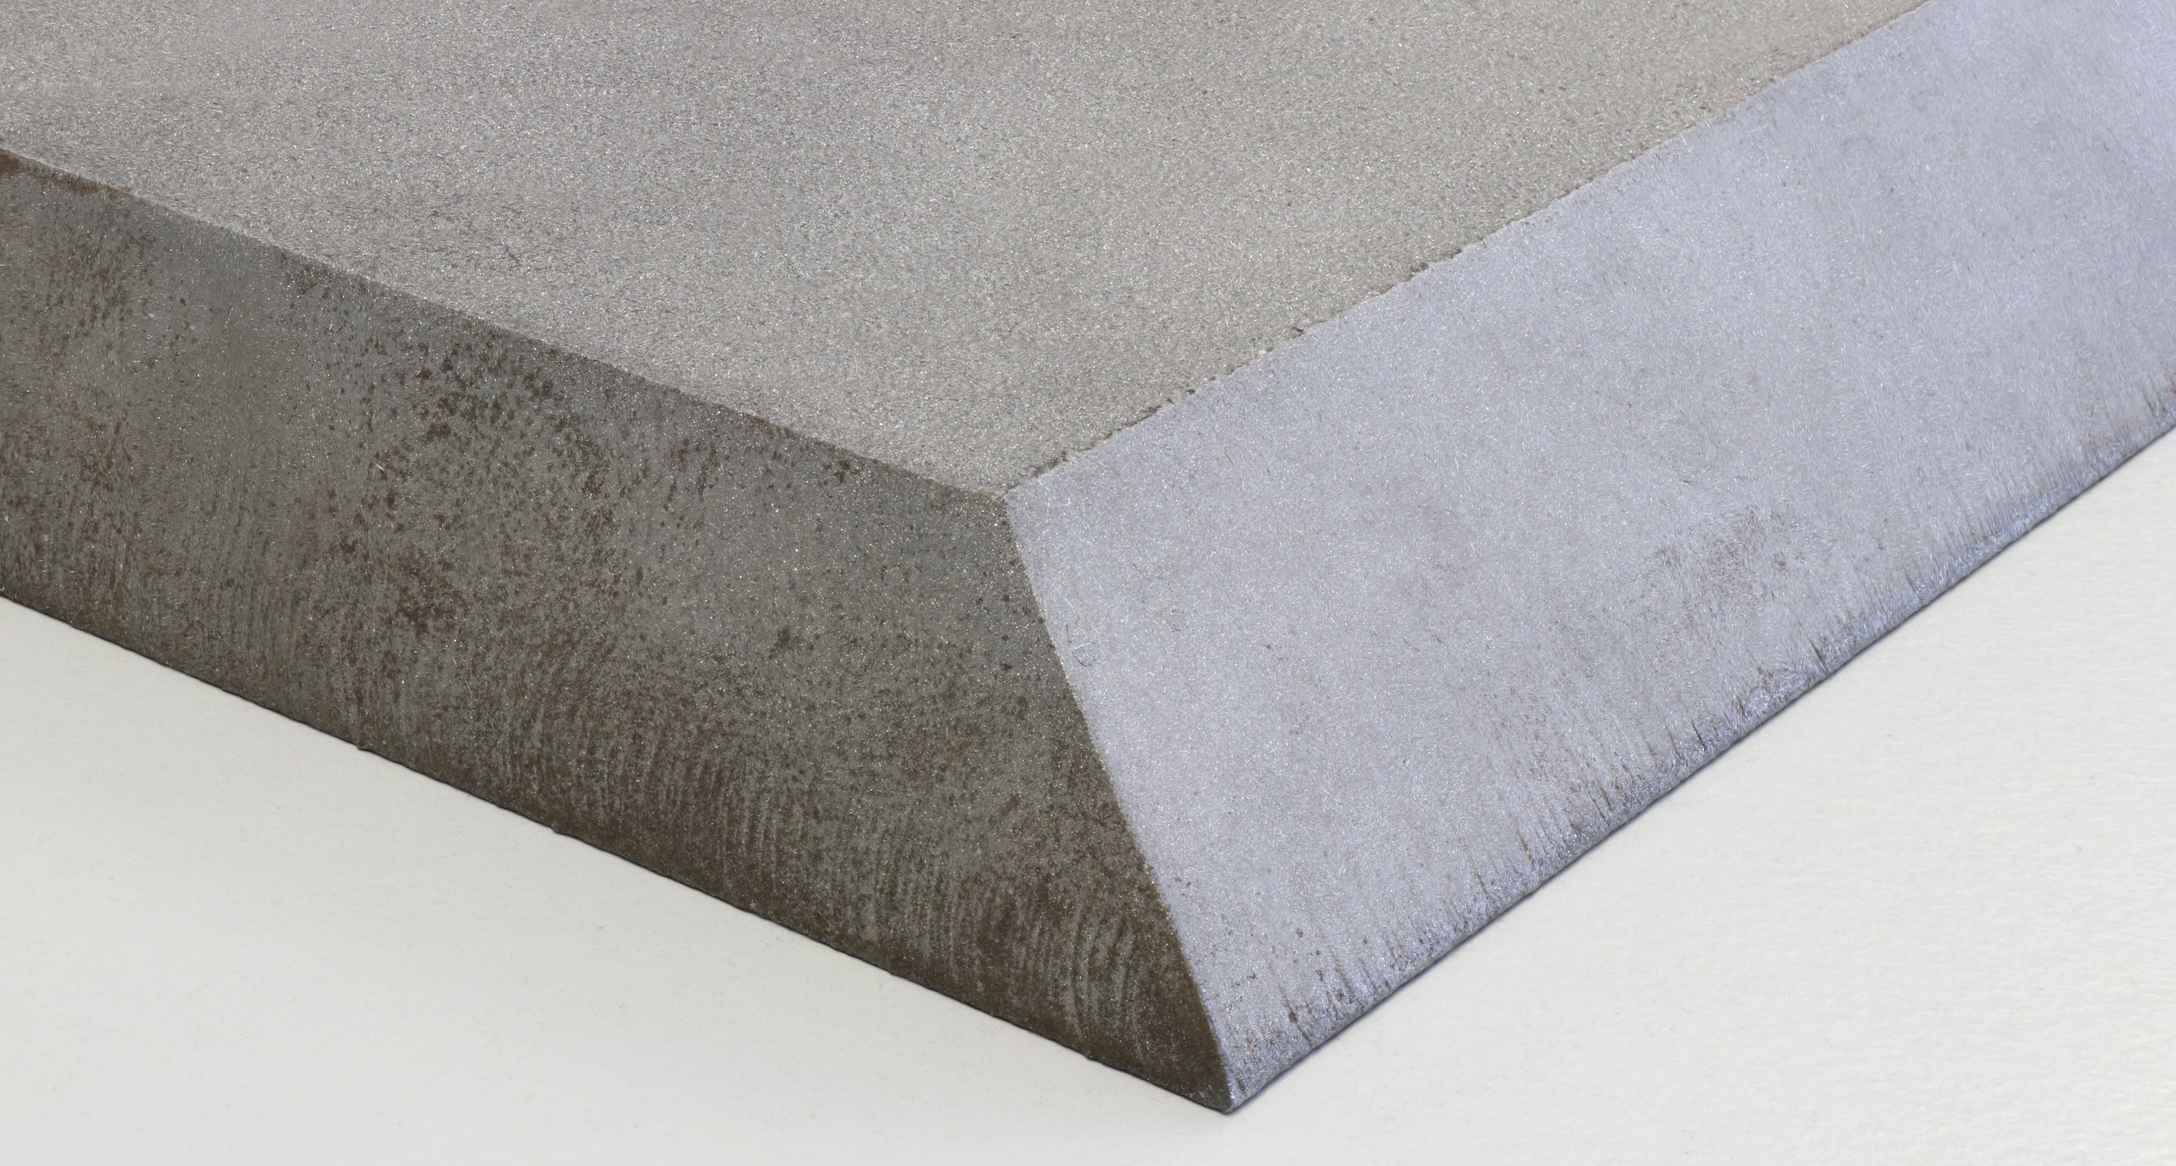
  • Präzise Fasenbearbeitung bis 45°
  • Schnittgeschwindigkeit: bis 4 m/min

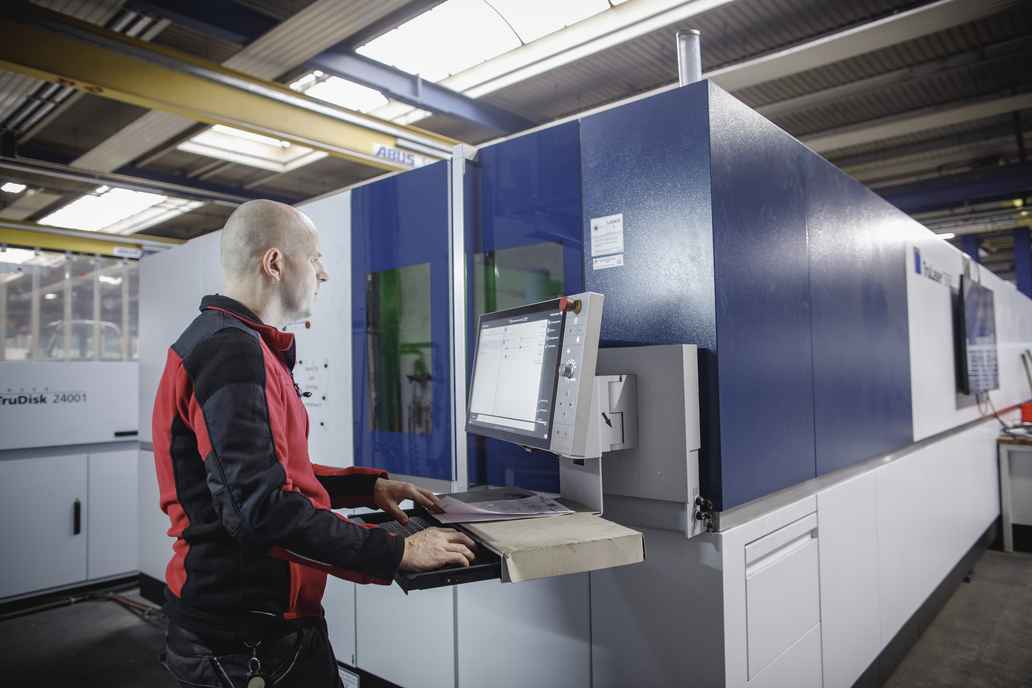
CNC-Laserschneiden für Standard- und Kleinteile

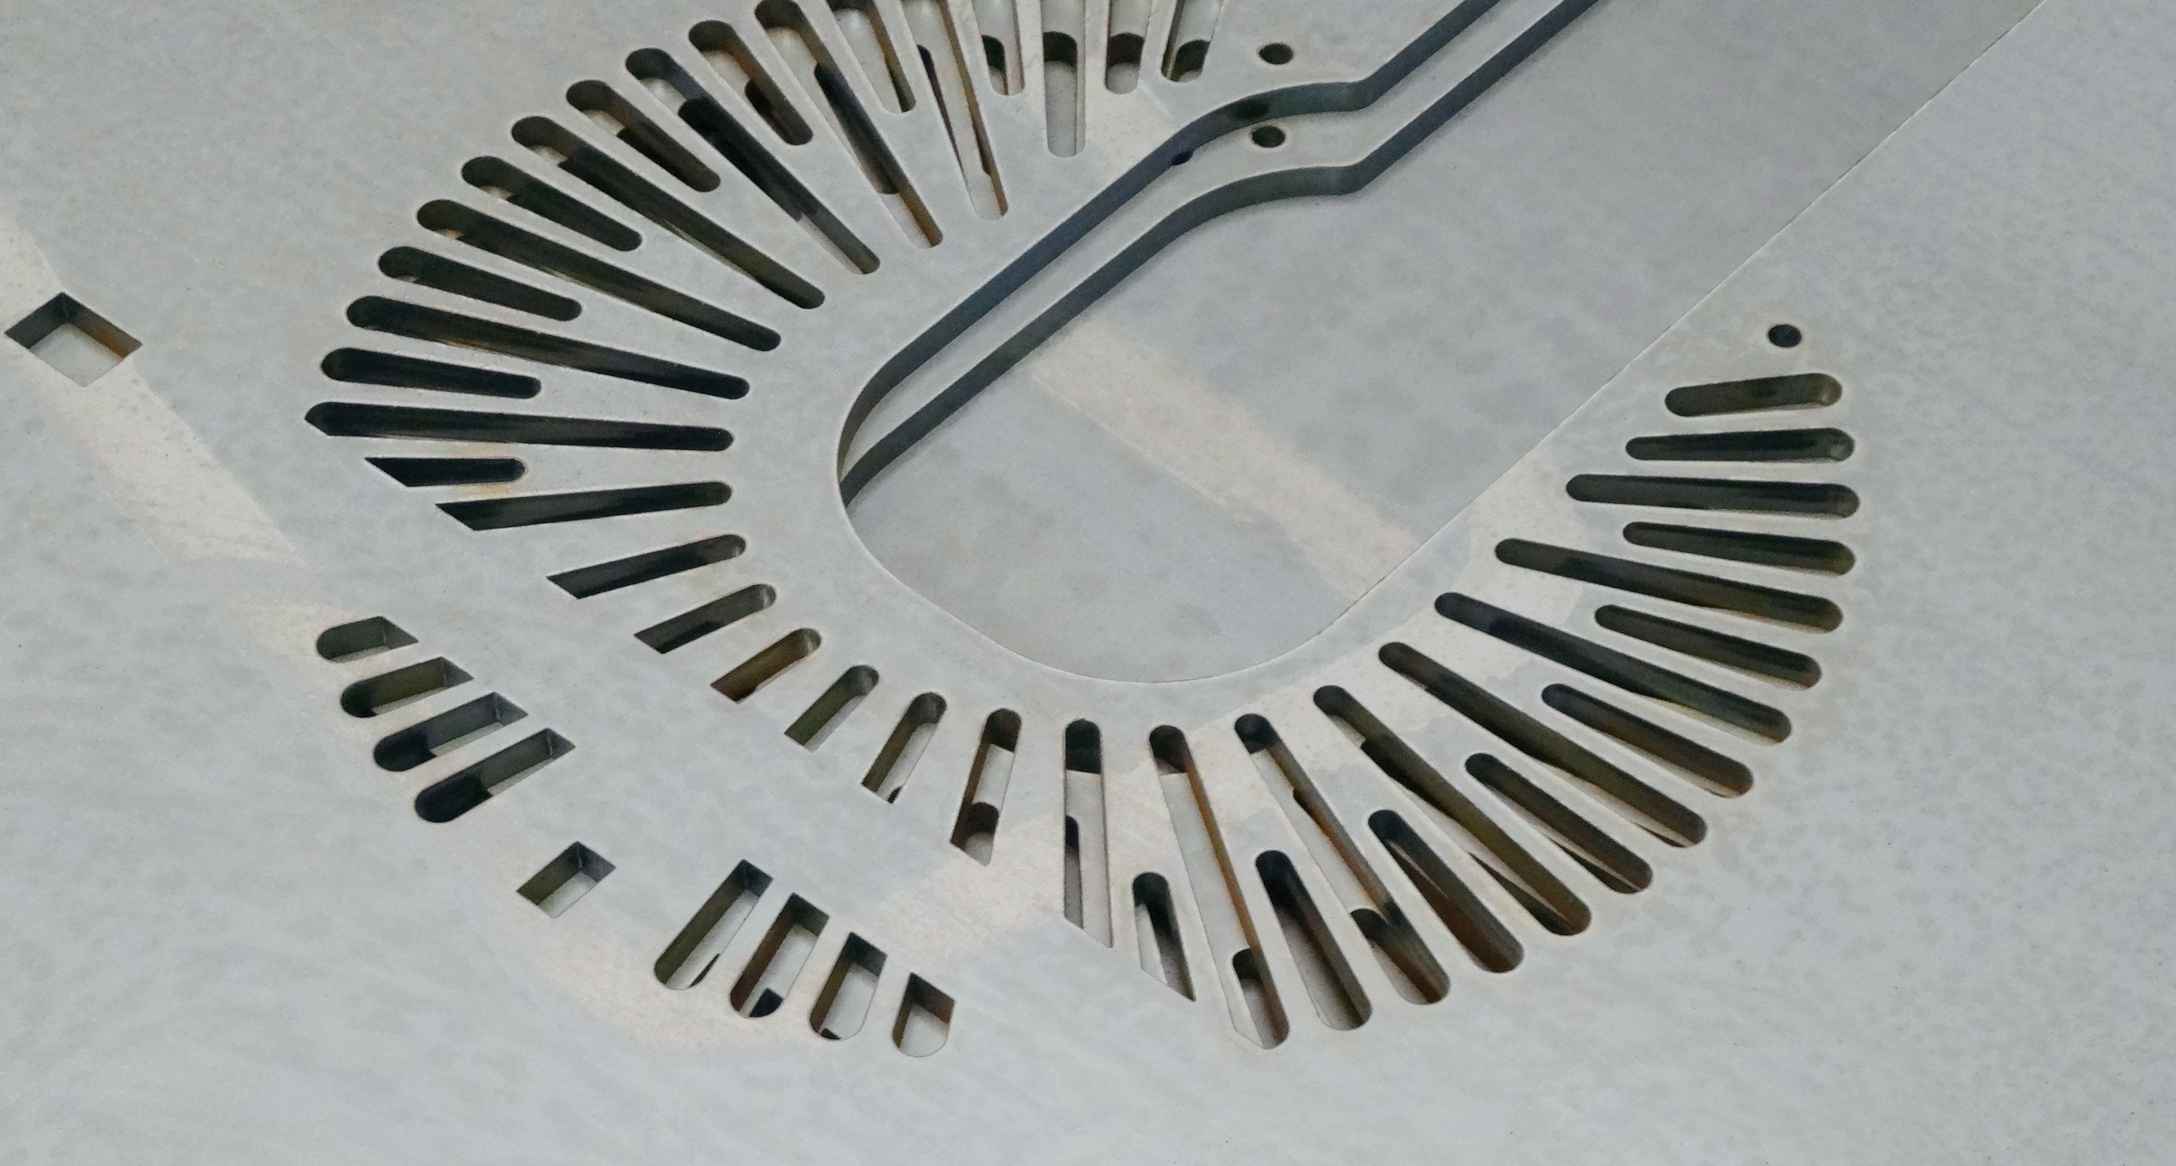
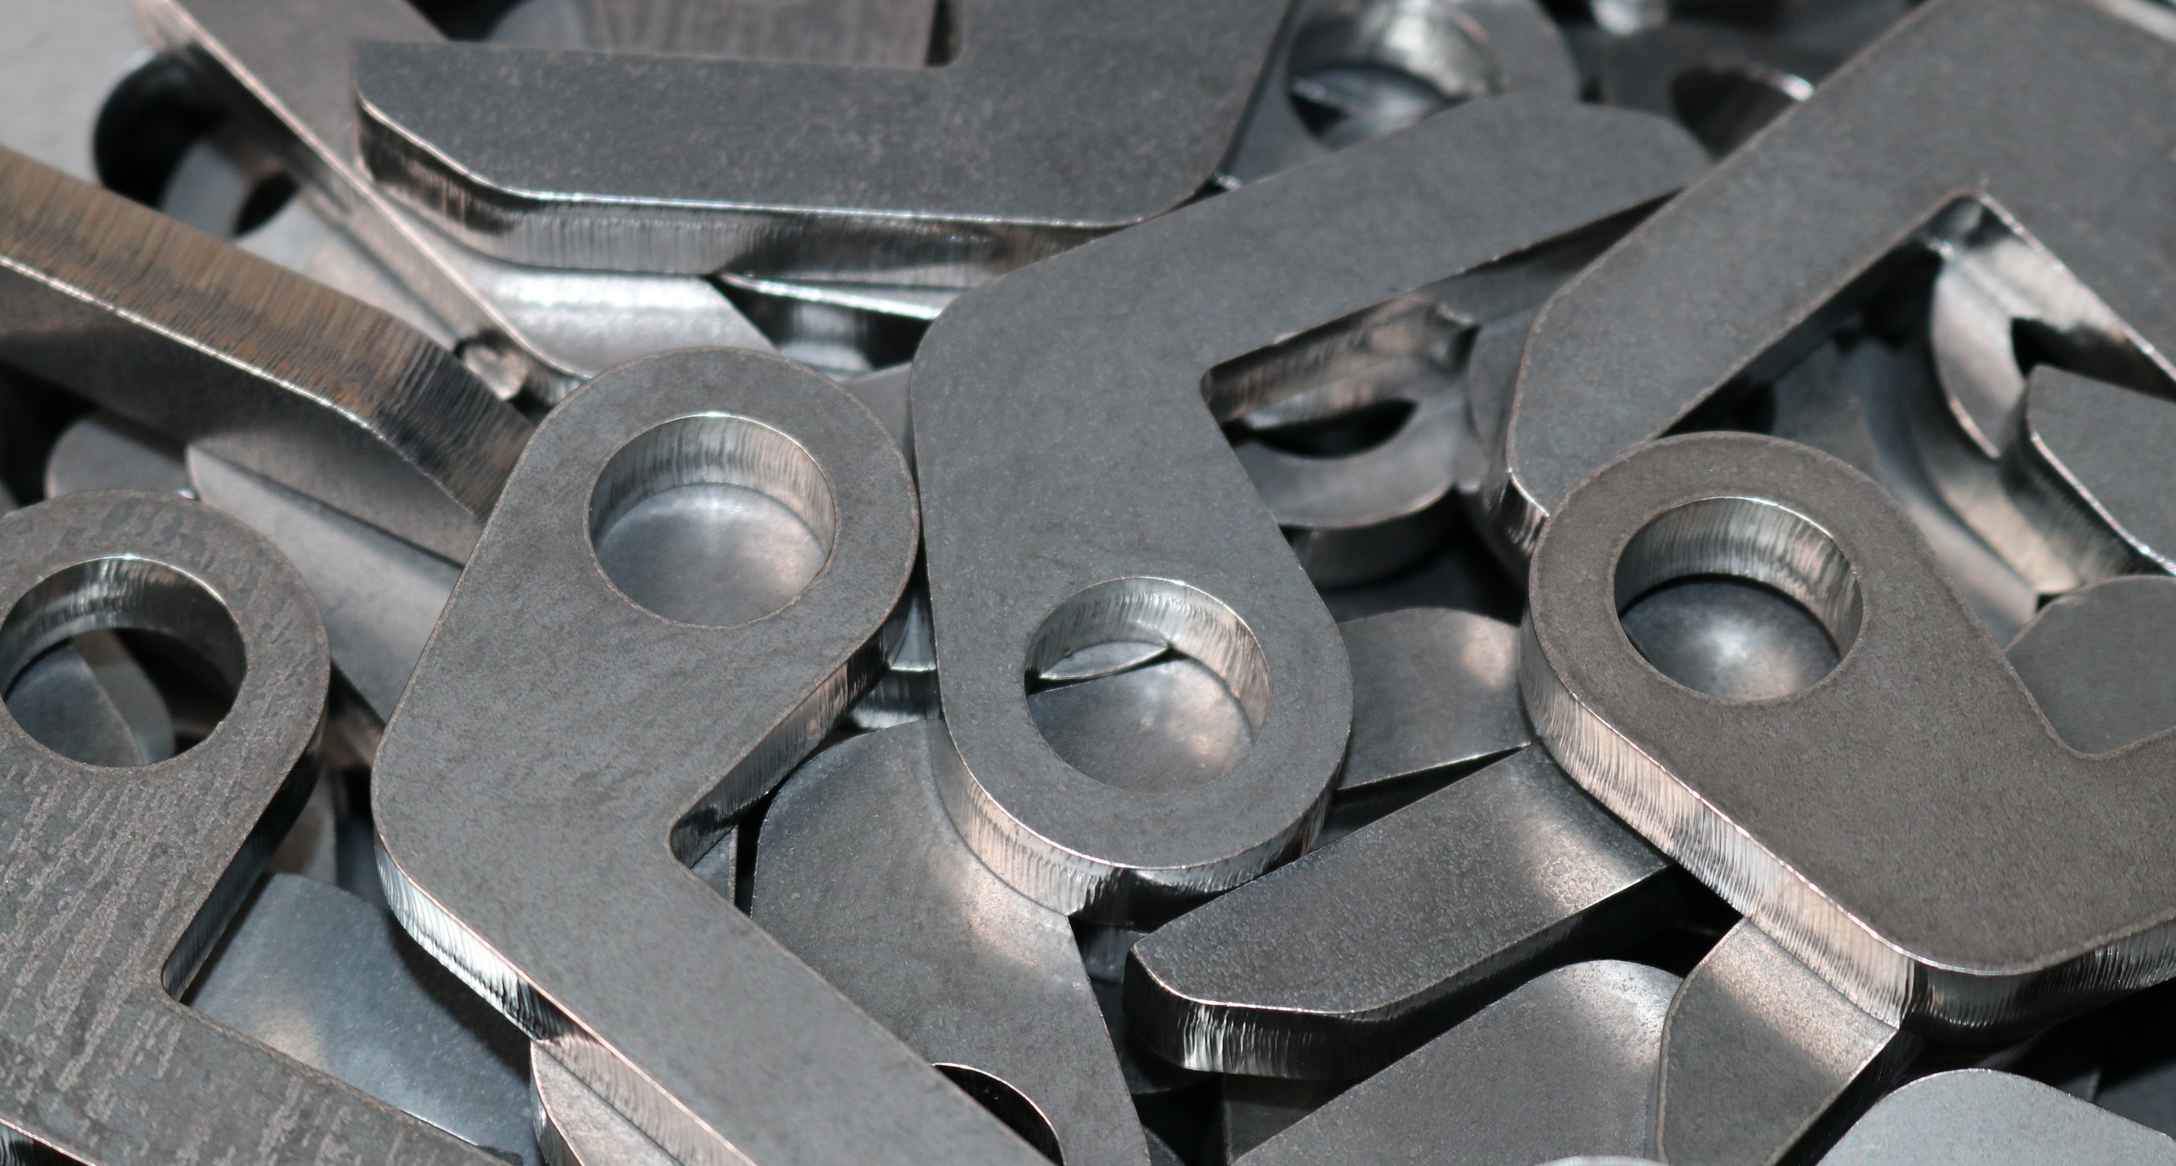
Filigrane Blechzuschnitte mit BrightLine von Trumpf – höchste Präzision für feine Konturen

  • Kleinstlaserteile bis Großformate mit Abmessungen von 6.000 × 2.000 mm
  • Materialstärken bis 50 mm
  • Schnittgeschwindigkeit: bis 40 m/min

Schweißnahtvorbereitung per Laserschnitt

Die Schweißnahtvorbereitung ist eine zeitaufwändige Tätigkeit, die für Baugruppenfertigung fast nicht umgänglich ist. Mit unserem XXL-Laser ist es möglich, schon während des Schneidprozesses die Fase anzulegen. Auch das Fasenschneiden an Ronden gehört zu unserem Leistungsspektrum.

Direkt Laser-Projekt anfragen!

None

Laden Sie hier ggf. Skizzen, Zeichnungen oder sonstige relevante Dokumente hoch.

Produktbeispiele unserer Fertigung

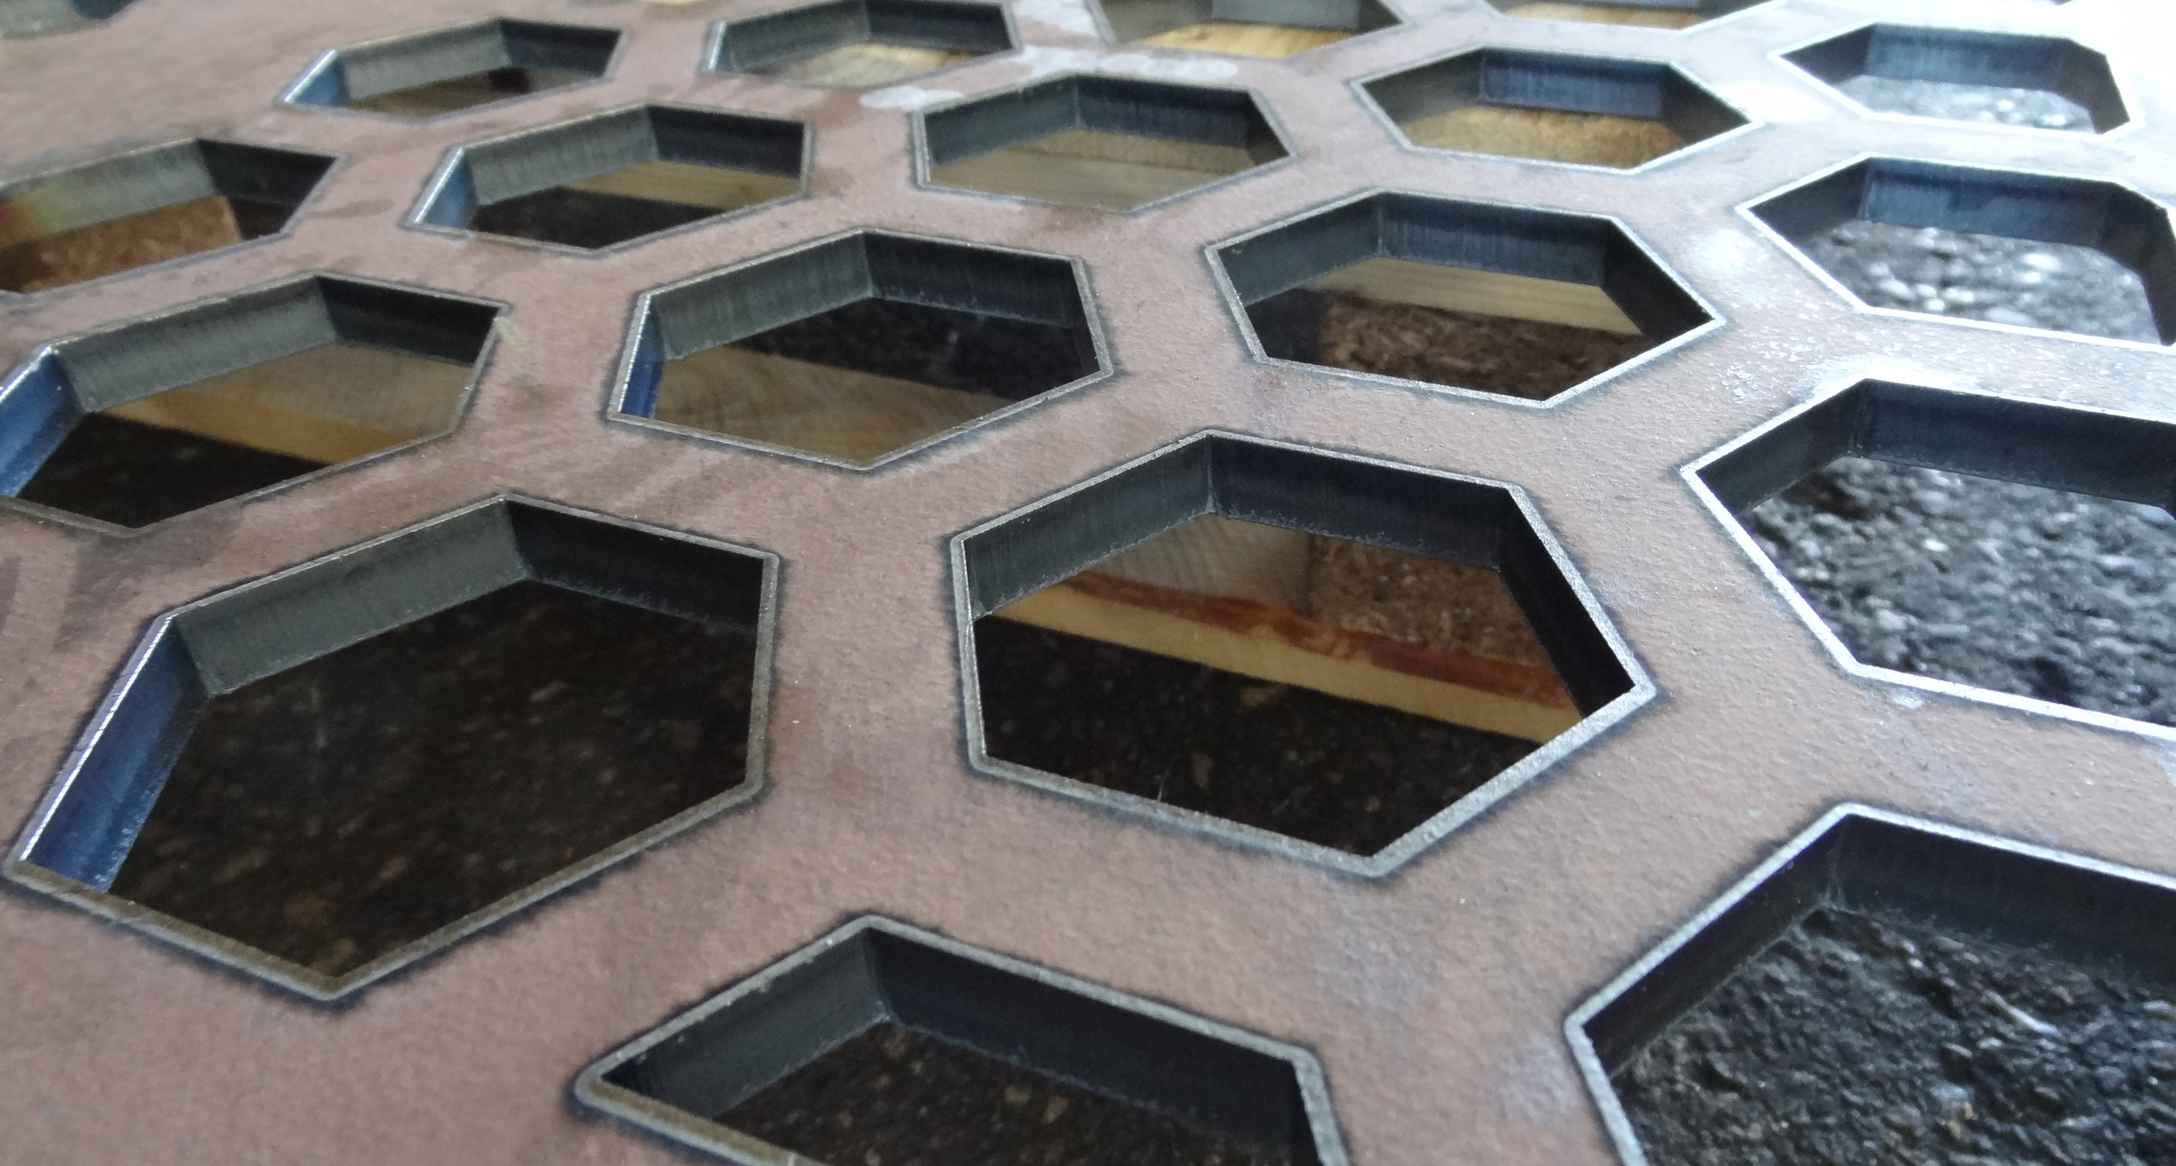
Wir stehen für höchste Verarbeitungsqualität – davon können Sie sich anhand unserer nachfolgenden Produktbeispiele selbst überzeugen. Unser Leistungsspektrum umfasst unter anderem präzise Laserschneidteile für den Maschinen- und Stahlbau, Verkleidungselemente für den Sonderfahrzeug- und Schaltschrankbau sowie Komponenten für komplexe Baugruppen unterschiedlichster Branchen.

Materialien für Laserzuschnitte

Wir fertigen Laserzuschnitte für unterschiedlichste Anforderungen – von filigranen Kleinteilen und dünnen Blechen bis hin zu großformatigen XXL-Bauteilen. Dabei verarbeiten wir eine Vielzahl unterschiedlicher Werkstoffe. Nachfolgend finden Sie eine Übersicht unserer Materialien, die wir lagermäßig führen, sowie die maximalen Bearbeitungsspezifikationen der jeweiligen Werkstoffe.

Stahl

Stahl

Maximalgröße und -dicke:

  • 16.000 x 4.000 mm bis 20 mm
  • 6.000 x 2.000 mm bis 35 mm
  • kleinere Formate bis 40 mm

Materialtypen:

  • S235JR 1.0038
  • S355J2 1.0577
  • S355MC 1.0976
  • S700MC 1.8974
  • DC01 1.0330
  • DD11 1.0332
  • Hardox 450
Jetzt Stahl laserschneiden →
Edelstahl

Edelstahl

Maximalgröße und -dicke:

  • 16.000 x 4.000 mm bis 12 mm
  • 6.000 x 2.000 mm bis 35 mm
  • kleinere Formate bis 40 mm

Materialtypen:

  • 1.4301 X5CrNi18-10 (V2A)
  • 1.4404 X2CrNiMo17-12-2 (V4A)
  • 1.4541 X6CrNiTi18-10 (V2A)
  • 1.4571 X6CrNiMoTi17-12-2 (V4A)
Jetzt Edelstahl laserschneiden →
Aluminium

Aluminium

Maximalgröße und -dicke:

  • 6.000 x 2.000 mm bis 40 mm

Materialtypen:

  • EN AW-5754 3.3535 AlMg3
  • EN AW-5005A 3.3315 AlMg1
  • EN AW-6082 3.3547 AlMg4,5Mn
  • EN AW-3005 3.0525 AlMg1Mg0,5 H44
  • EN AW-6060 3.3206 AlMgSi
Jetzt Aluminium laserschneiden →

Alle Laserschneiden-Spezifikationen auf einen Blick

Finden Sie hier die wichtigsten Vorgaben und Konstruktionsdetails für das Laserschneiden →

Modernster Maschinenpark

Mit moderner CNC-Technik und leistungsfähigen Laserschneidanlagen bieten wir maßgeschneiderte Lösungen für den individuellen Metallzuschnitt. Ob filigrane Konturen oder großformatige Zuschnitte – unser Maschinenpark ermöglicht die maßgenaue Bearbeitung unterschiedlichster Anforderungen


Darum Rime

Schnelligkeit & Effizienz

Dank digital gesteuerter Prozesse und unseres leistungsstarken Fertigungsnetzwerks ermöglichen wir kurze Durchlaufzeiten – von Losgröße 1 bis zur Serienfertigung. Prototypen realisieren wir in der Regel innerhalb von 7 bis 12 Arbeitstagen.

Präzision & Vielseitigkeit

Unsere modernen Fertigungsverfahren ermöglichen die präzise Bearbeitung von Stahl, Edelstahl und Aluminium. Dank unserer stetig wachsenden Fertigungstiefe und eines zuverlässigen, qualitätsorientierten Partnernetzwerks können wir nahezu alle Anforderungen rund um die Blechbearbeitung flexibel und effizient realisieren.

Planungssicherheit & termingerechte Lieferung

Individuelle Lösungen, flexible Fertigungskapazitäten und maßgeschneiderte Rahmenverträge schaffen langfristige Planungssicherheit. Durch die intelligente Steuerung unserer Aufträge nutzen wir freie Kapazitäten optimal und sorgen dafür, dass Ihre Produkte unsere Fertigung planmäßig verlassen. Optimierte Prozesse und unsere eigene Transportlogistik gewährleisten eine schnelle und termingerechte Lieferung – abgestimmt auf Ihre Just-in-time-Produktion.

Info
Wir besitzen geeignete Maßnahmen zur sachgemäßen Umstempelung von Erzeugnissen mit Bescheinigungen über Werkstoffprüfungen vom Hersteller. Die Regelungen sind entsprechend dem Regelwerk „Druckbehälterrichtlinie 97/23/EG und AD 2000-Merkblatt W 0“. Dadurch sind wir in der Lage, Ihre Schneidarbeiten mit 100%iger Rückverfolgbarkeit auszuliefern. Dies ist notwendig, um konform nach DIN EN 1090-2 / -3 EXC2, DIN EN ISO 3834-2 und DIN 2303 Q1 BK2 zu fertigen.
Rime Qualitätssicherung

Weitere Informationen oder direkt Anfrage senden?

Kontaktieren Sie uns gerne für eine kostenlose Erstberatung oder fragen direkt Sie Ihr individuelles Projekt an.

Direkt-Anfrage Alle Kontaktmöglichkeiten

High-Power-Fiberlaser statt Plasmaschneiden

In den letzten Jahren hat sich der Markt für thermisches Schneiden rasant weiterentwickelt.

Während Laserschneidemaschinen früher bei einer Materialdicke von rund 30 mm an ihre Grenzen gerieten, waren Plasmaschneidanlagen lange Zeit die bevorzugte Lösung für stärkere Bleche. Mit dem Einzug leistungsstarker Fiberlaser hat sich dieses Bild grundlegend verändert: Moderne Anlagen mit Schneidleistung von 30.000 Watt und mehr ermöglichen heute die Bearbeitung von Blechstärken bis zu 100 mm – präzise, schnell und zuverlässig.

Ein wesentlicher Vorteil der Fiberlasertechnologie ist die exakte Schnittführung bei gleichzeitig hoher Schnittgeschwindigkeit. Im Vergleich zum Plasmaschneiden fällt die Wärmeeinbringung deutlich geringer aus, was zu einer verbesserten Schnittqualität führt und das Material schont. Fiberlaser gibt es in zahlreichen Ausstattungsvarianten und Qualitätsstufen – von kosteneffizienten Basismodellen bis hin zu High-End-Lösungen für höchste Anforderungen. Ihre Vielseitigkeit macht sie zum echten Allrounder und dünne Bleche lassen sich ebenso präzise schneiden wie dicke Materialien.

Laserschneiden – Verfahren und Einsatzbereiche

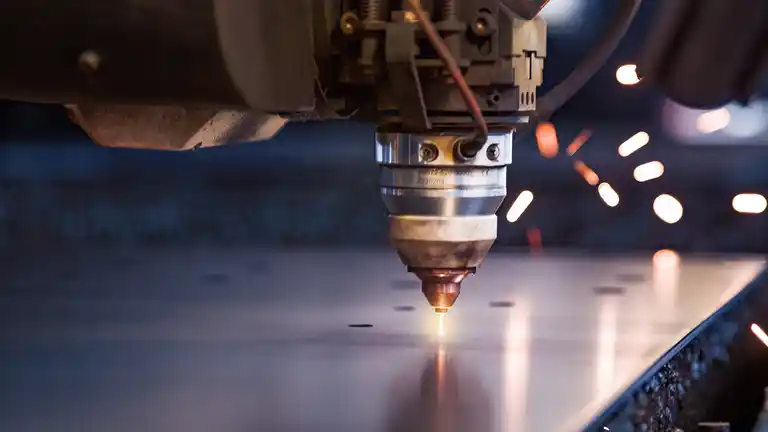
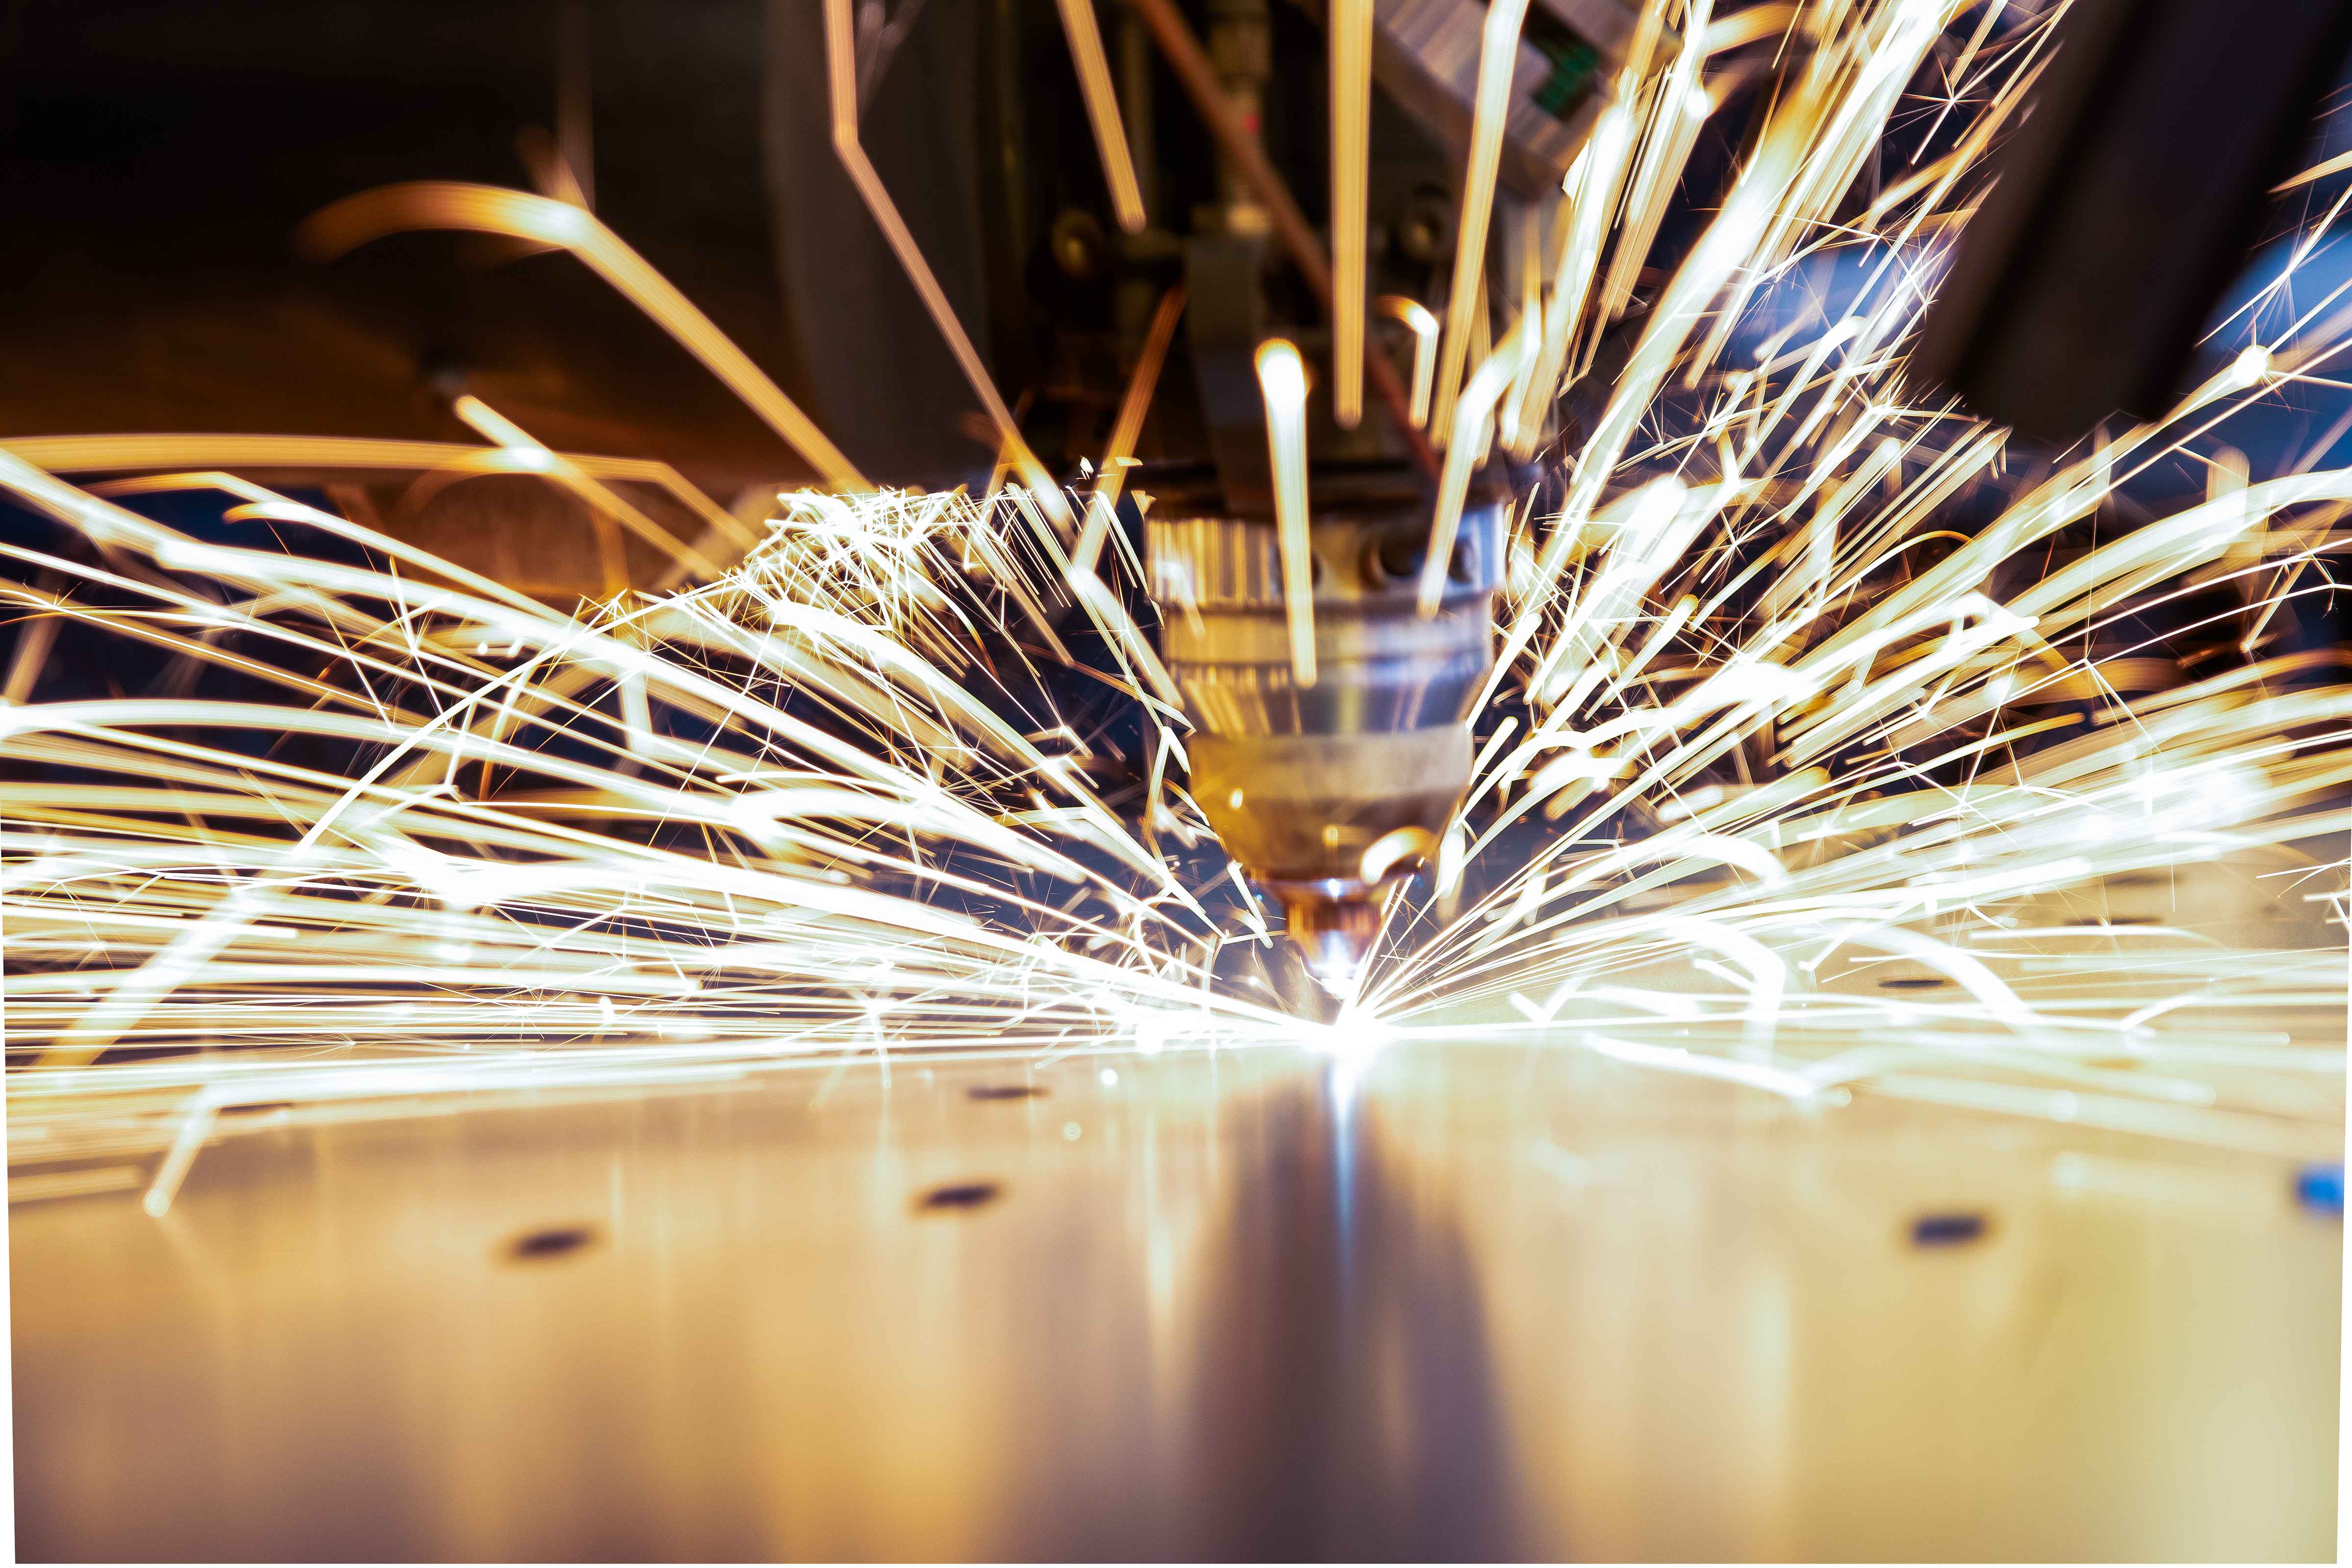
Laserschneiden ist ein Trennverfahren zur Bearbeitung von metallischen Werkstoffen. Ein gebündelter Laserstrahl erhitzt das Material so stark, dass es schmilzt oder verdampft, wodurch ein sauberer Schnitt entsteht. Da der Laserstrahl berührungslos arbeitet, gibt es keine mechanische Belastung, Verformung oder Werkzeugverschleiß bei der Anwendung am Material. Das Verfahren ermöglicht daher feine, exakte Schnitte und ist besonders effizient für komplexe Formen und verschiedene Materialstärken.

Die Vorteile des Laserschneidens

Laserschneiden ist ein besonders präzises und schnelles Verfahren zur Metallbearbeitung. Doch neben der hohen Genauigkeit bietet es viele weitere Vorteile:

  • Saubere Schnittkanten – gratfrei bis geringe Gratbildung und meist ohne Nachbearbeitung
  • Geringe Schnittbreite – ermöglicht filigrane Details, selbst bei dickeren Blechen
  • Hohe Schnittgeschwindigkeiten – verkürzte Produktions- und Lieferzeiten
  • Komplexe Konturen – selbst aufwendige Geometrien lassen sich problemlos umsetzen
  • Vielseitige Materialbearbeitung – bei verschiedensten Blechformaten

Nebeneffekte des Laserschneidens

Beim Laserschneiden können je nach Material, Blechdicke und Bauteilgeometrie verschiedene Oberflächeneffekte auftreten. Diese sind prozessbedingt und stellen in der Regel keine Beeinträchtigung des Grundmaterials dar. Mit zusätzlichen Verfahren lassen sich störende Nebeneffekte entsprechend unterbinden.

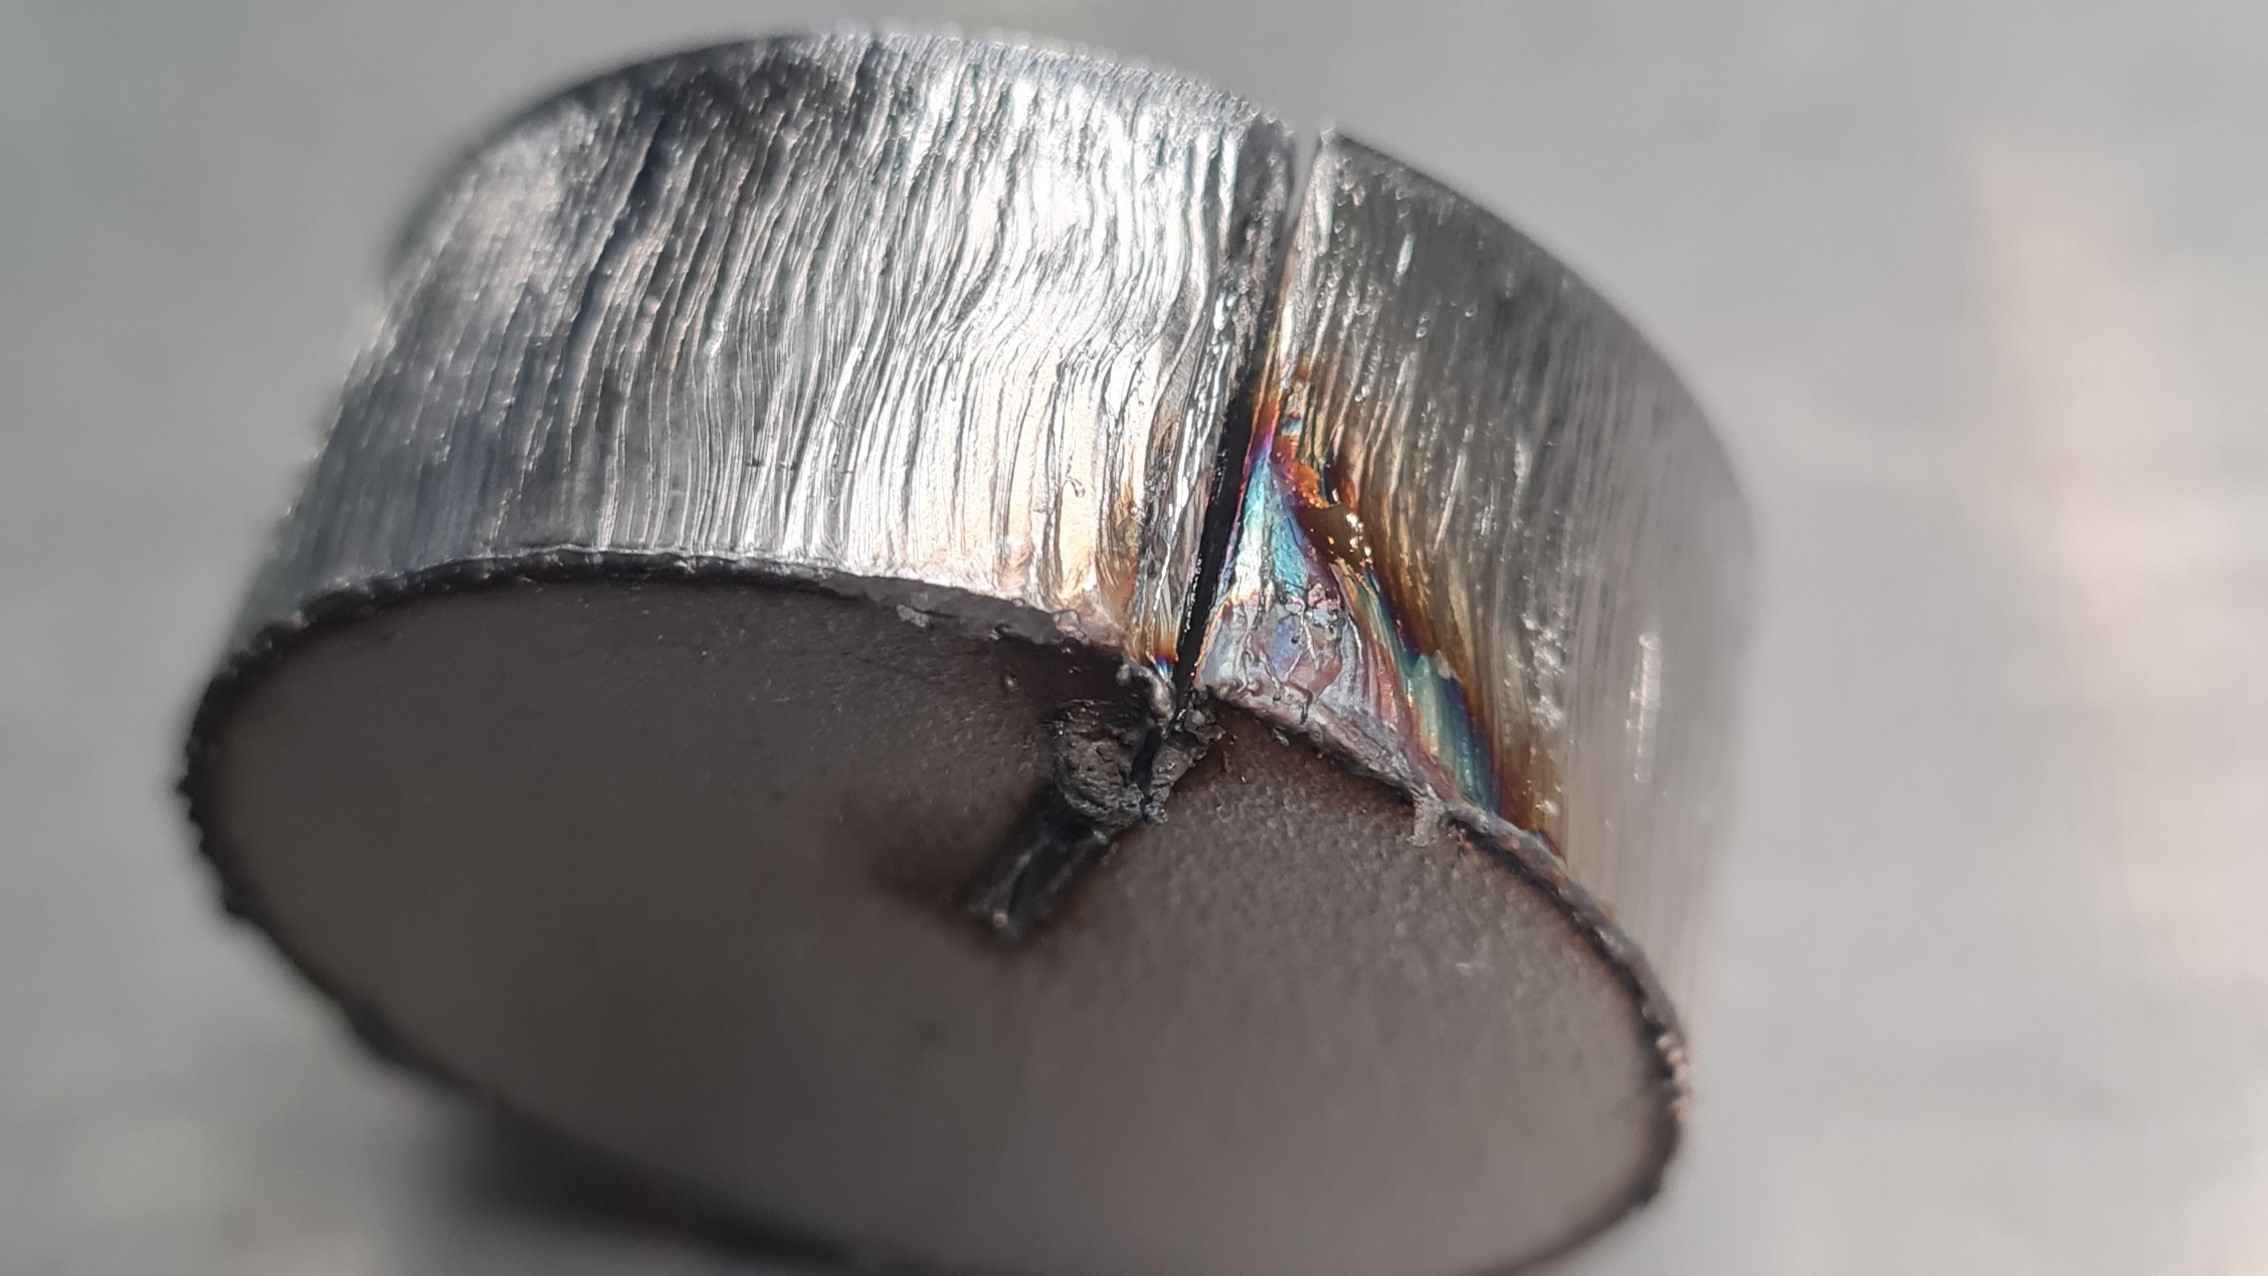
Anlassfarben an der Schnittkante

Anlassfarben

Durch die Hitze des Lasers kann es besonders bei kleinen Geometrien und engen Stegen zu Verfärbungen kommen. Diese lassen sich nur durch Schleifen oder das Verfahren Gleitschleifen entfernen.

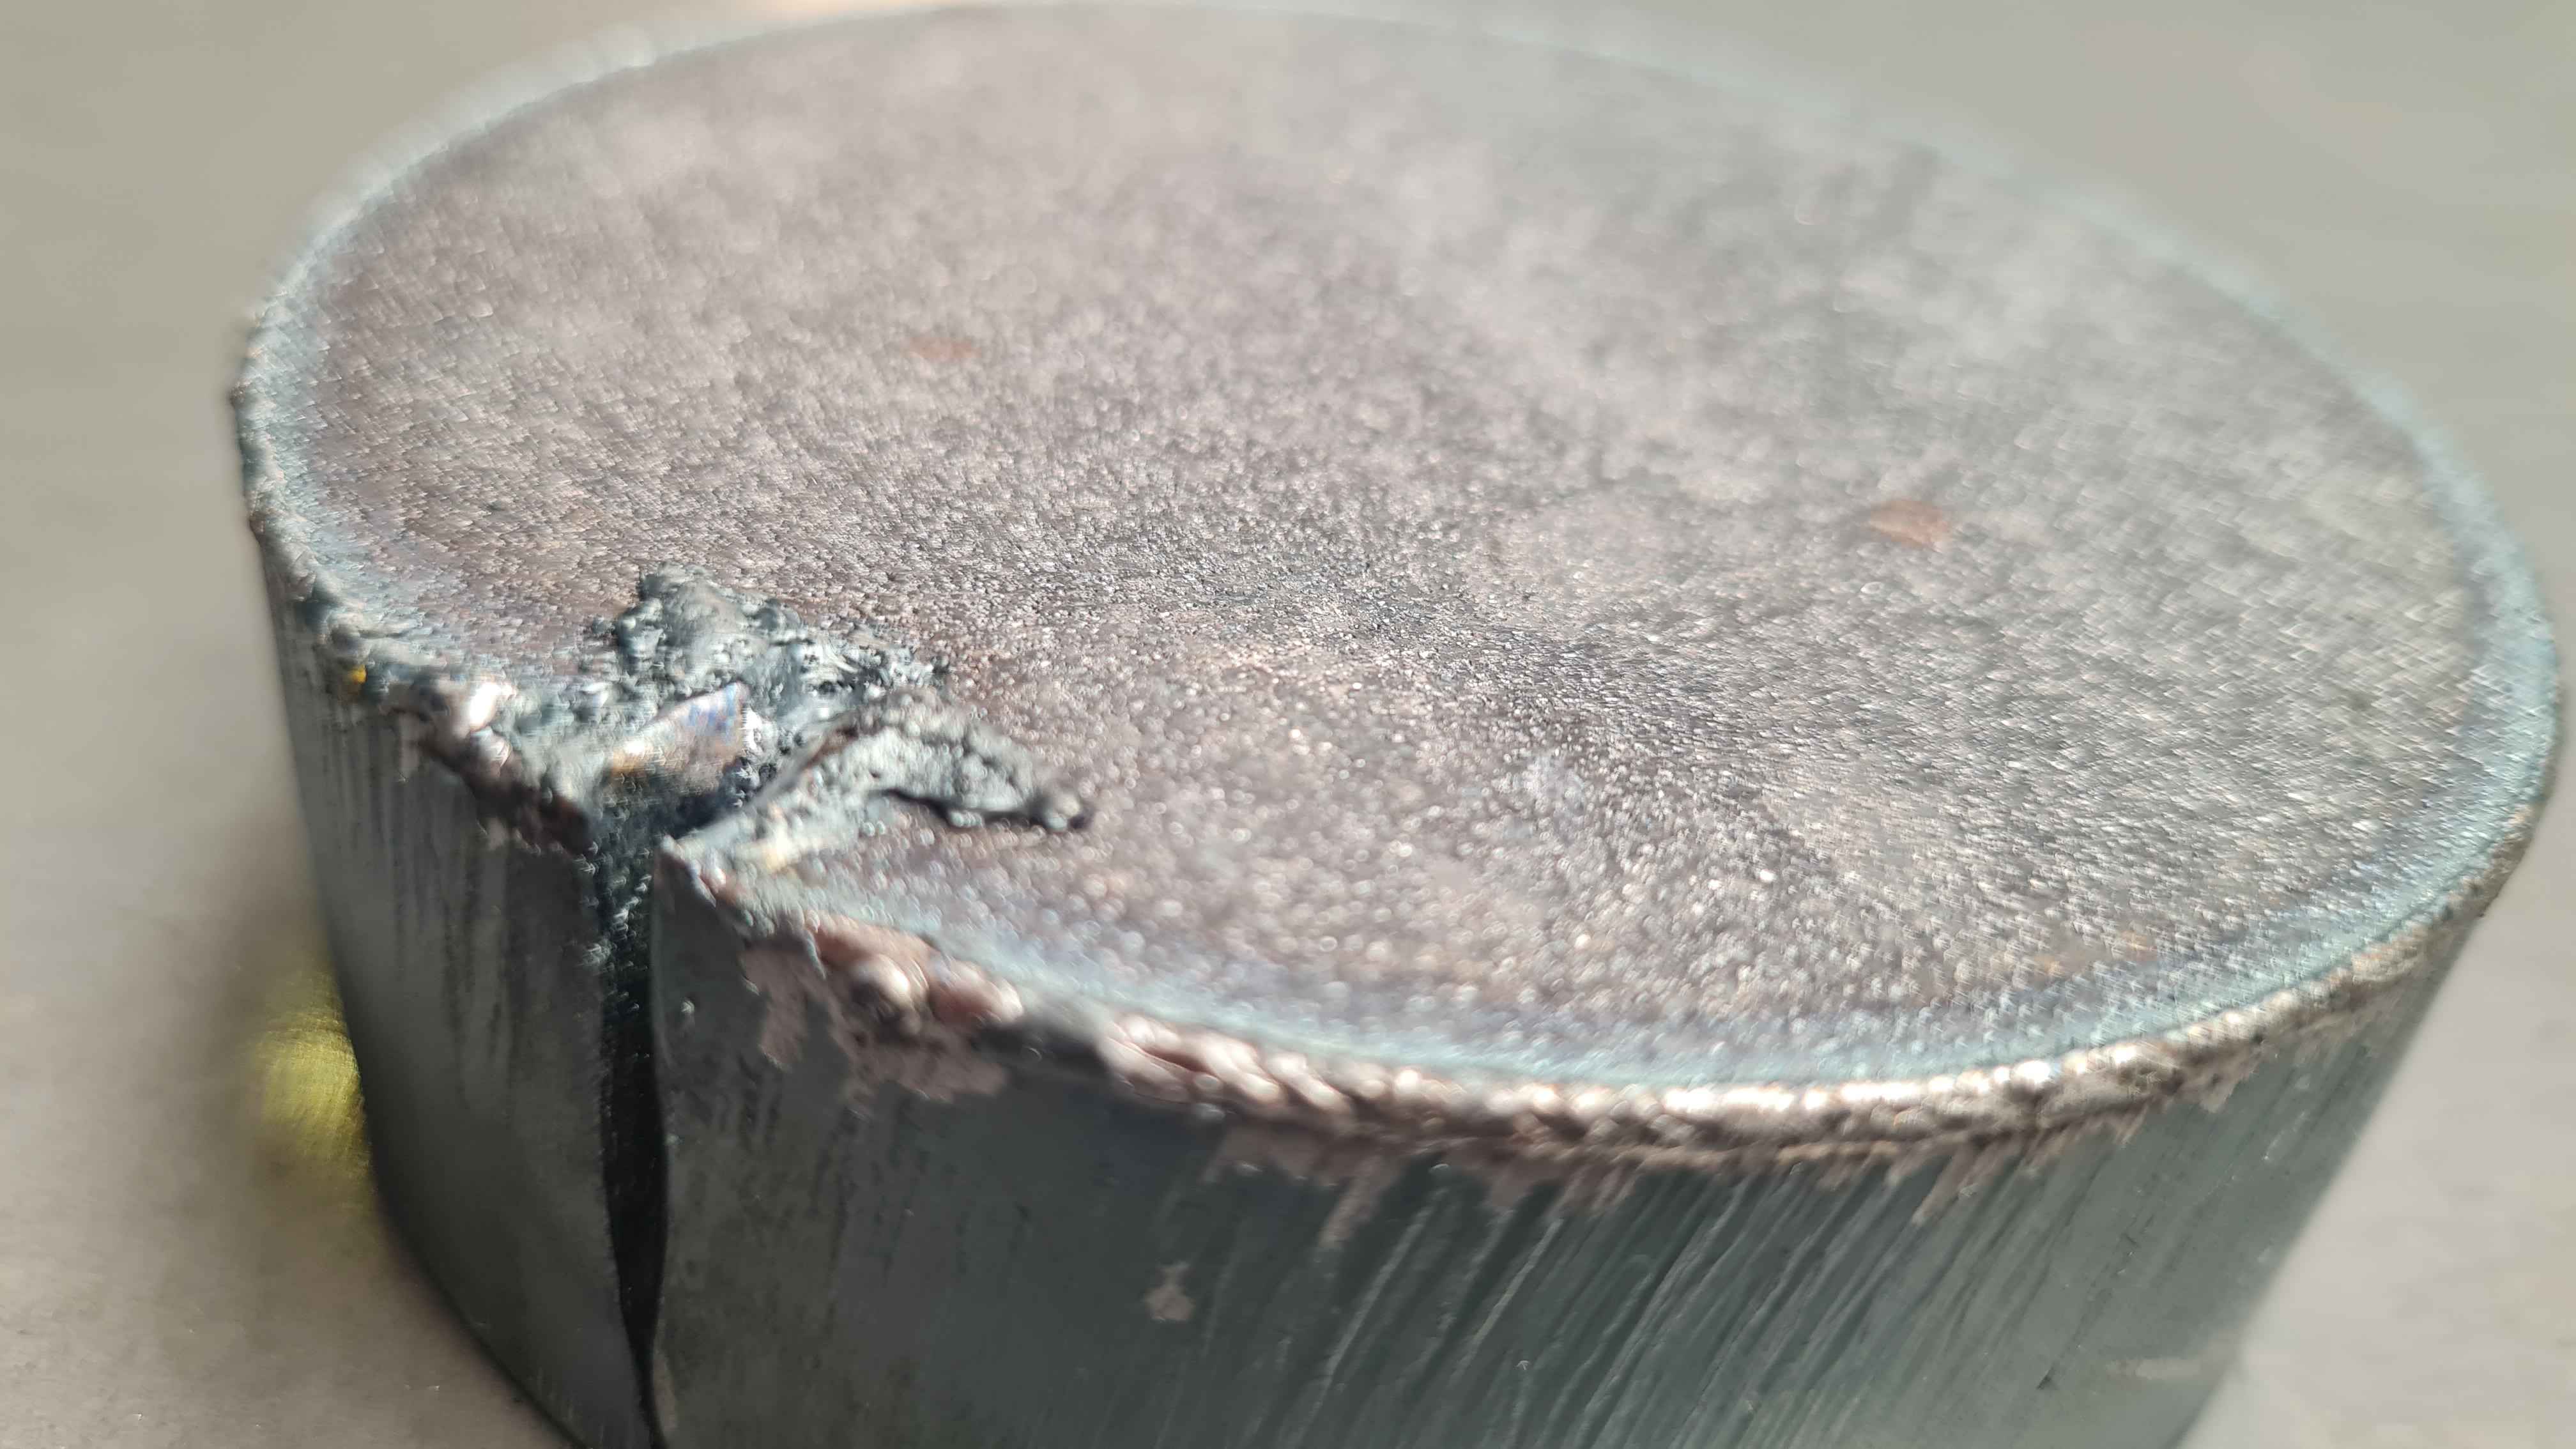
Laserspritzer auf der Bauteiloberfläche

Laserspritzer

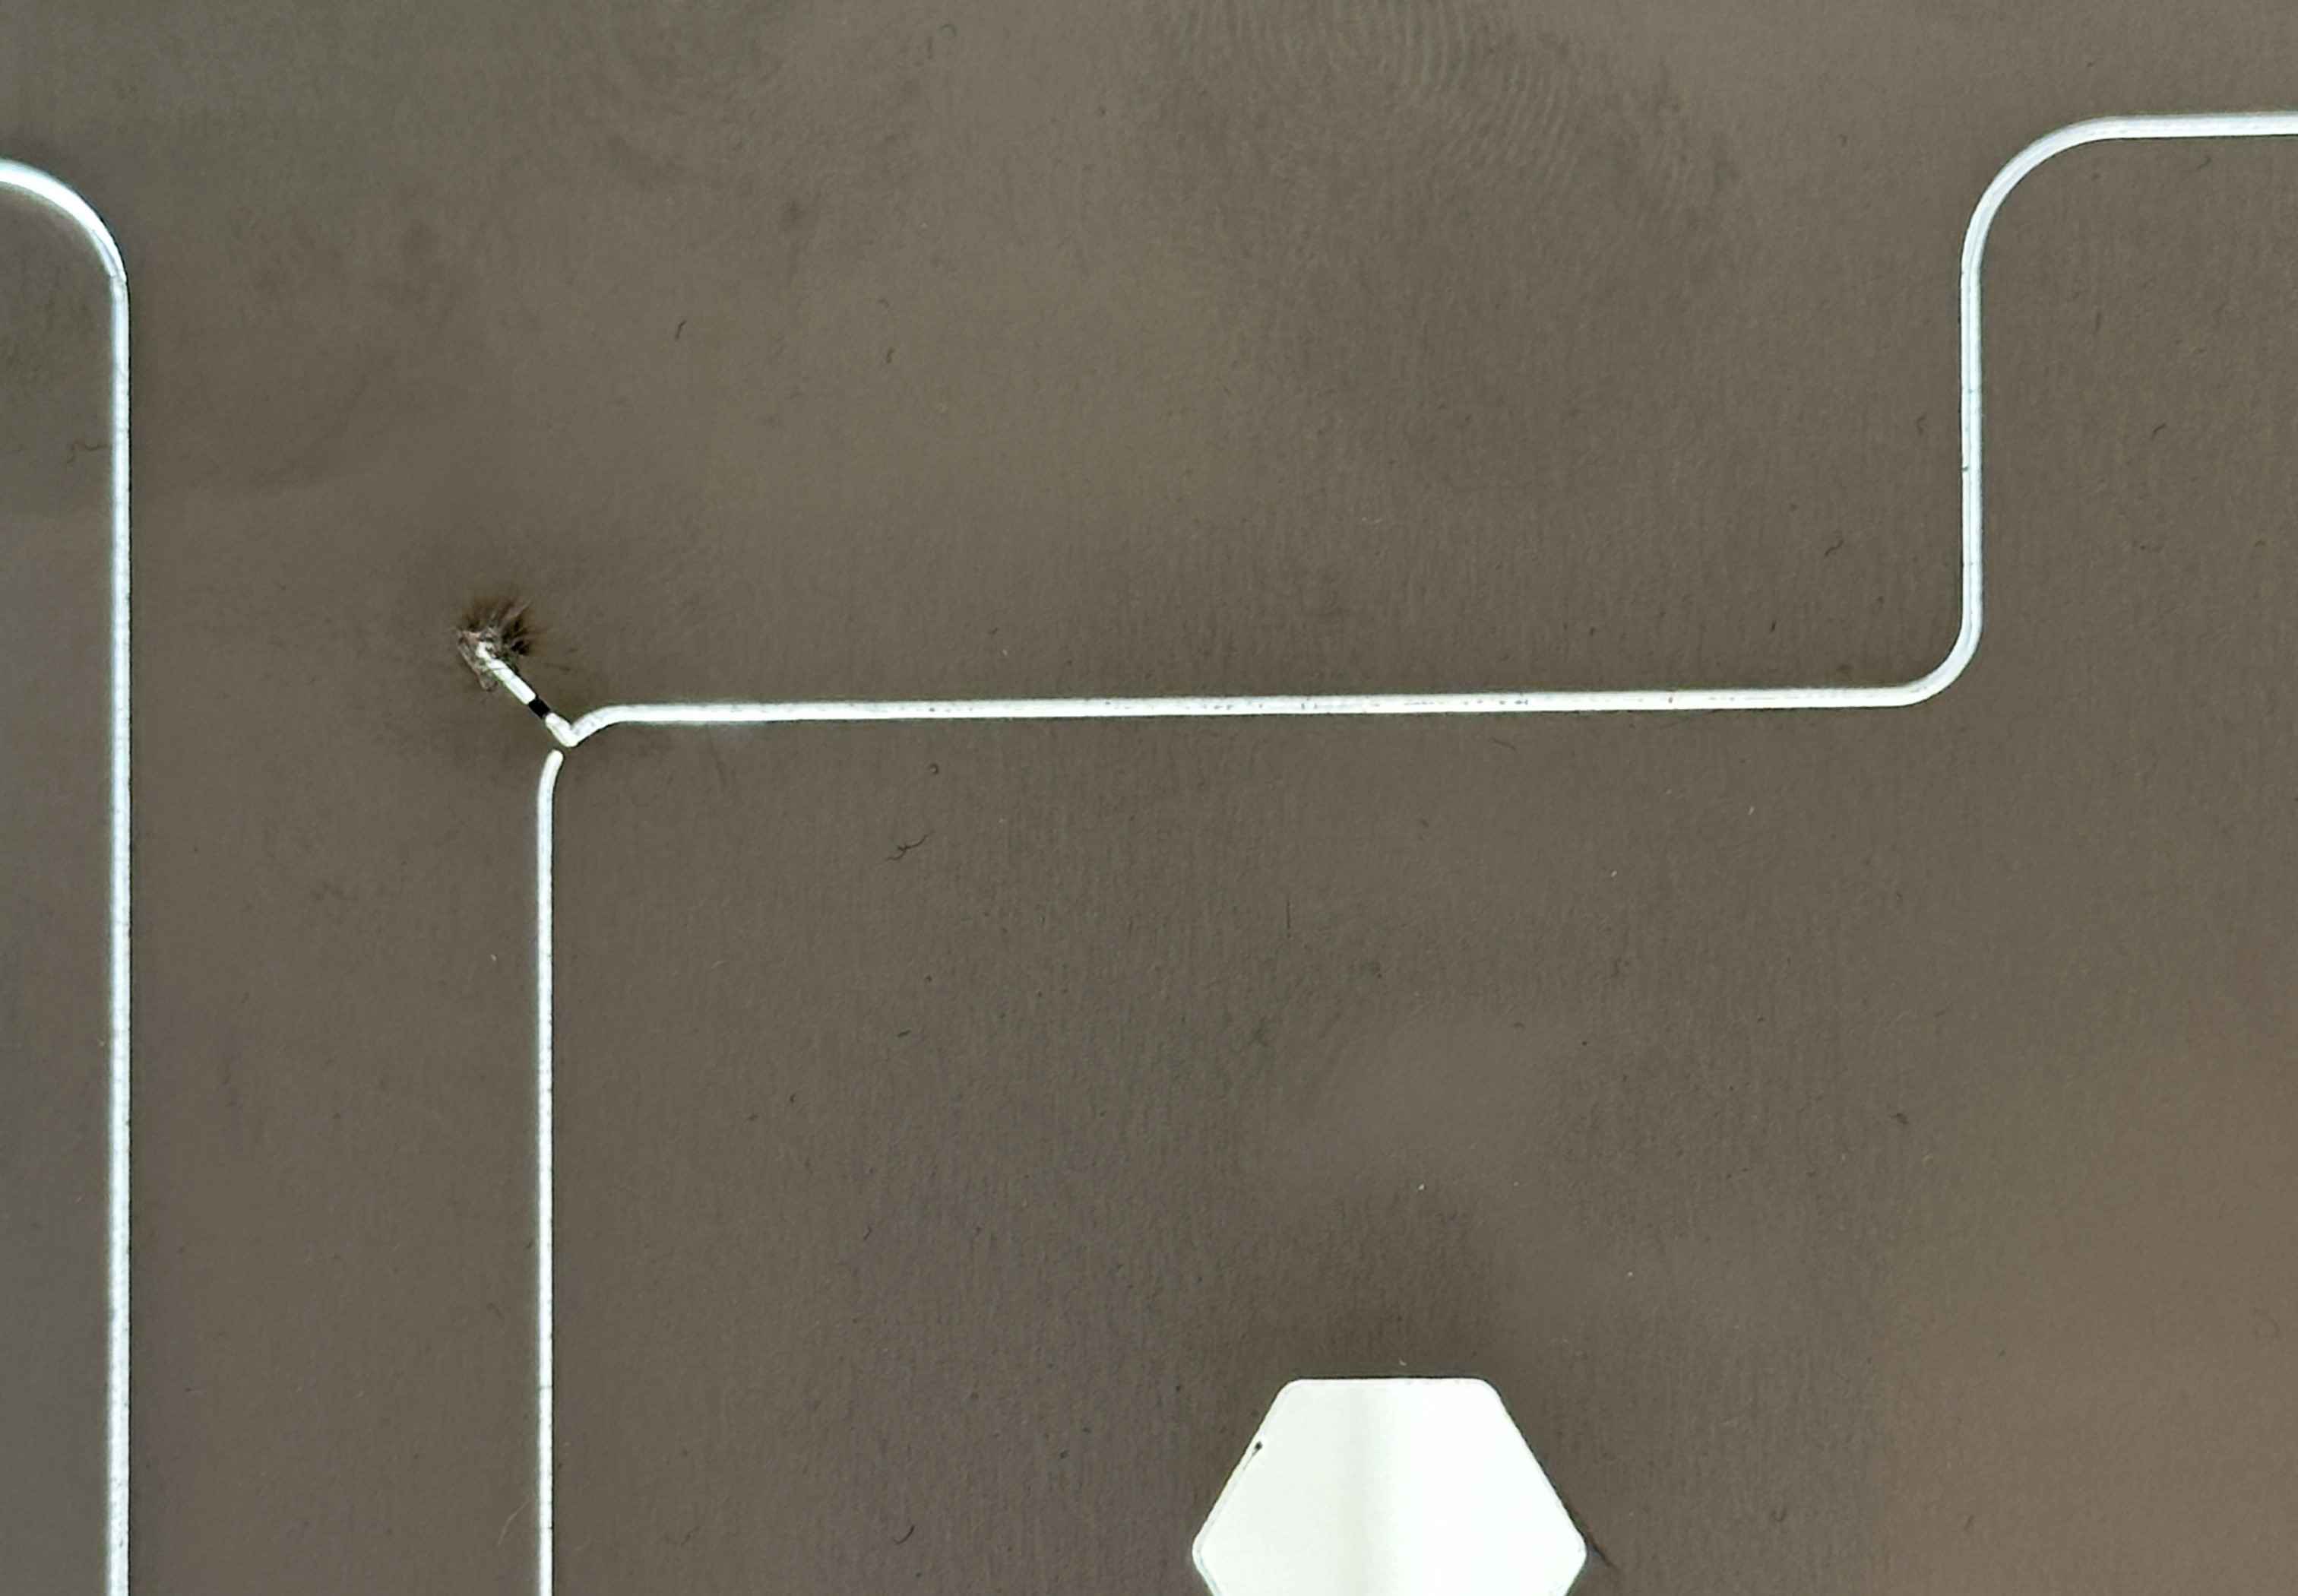
Metallspritzer entstehen durch den Einstich des Lasers, zu filigrane Konturen oder Fertigungseinflüsse. Sie lassen sich durch Entgraten entfernen — bei empfindlichen Bauteilen diese Option am besten direkt bei der Anfrage angeben.

Gratbildung an Schnittkanten

Gratbildung

Je nach Material und Blechdicke entstehen Grate an den Schnittkanten. Wir entfernen sie durch Entgraten oder Trowalisieren — empfohlen ab 5 mm bei Aluminium und Stahl, ab 8 mm bei Edelstahl.

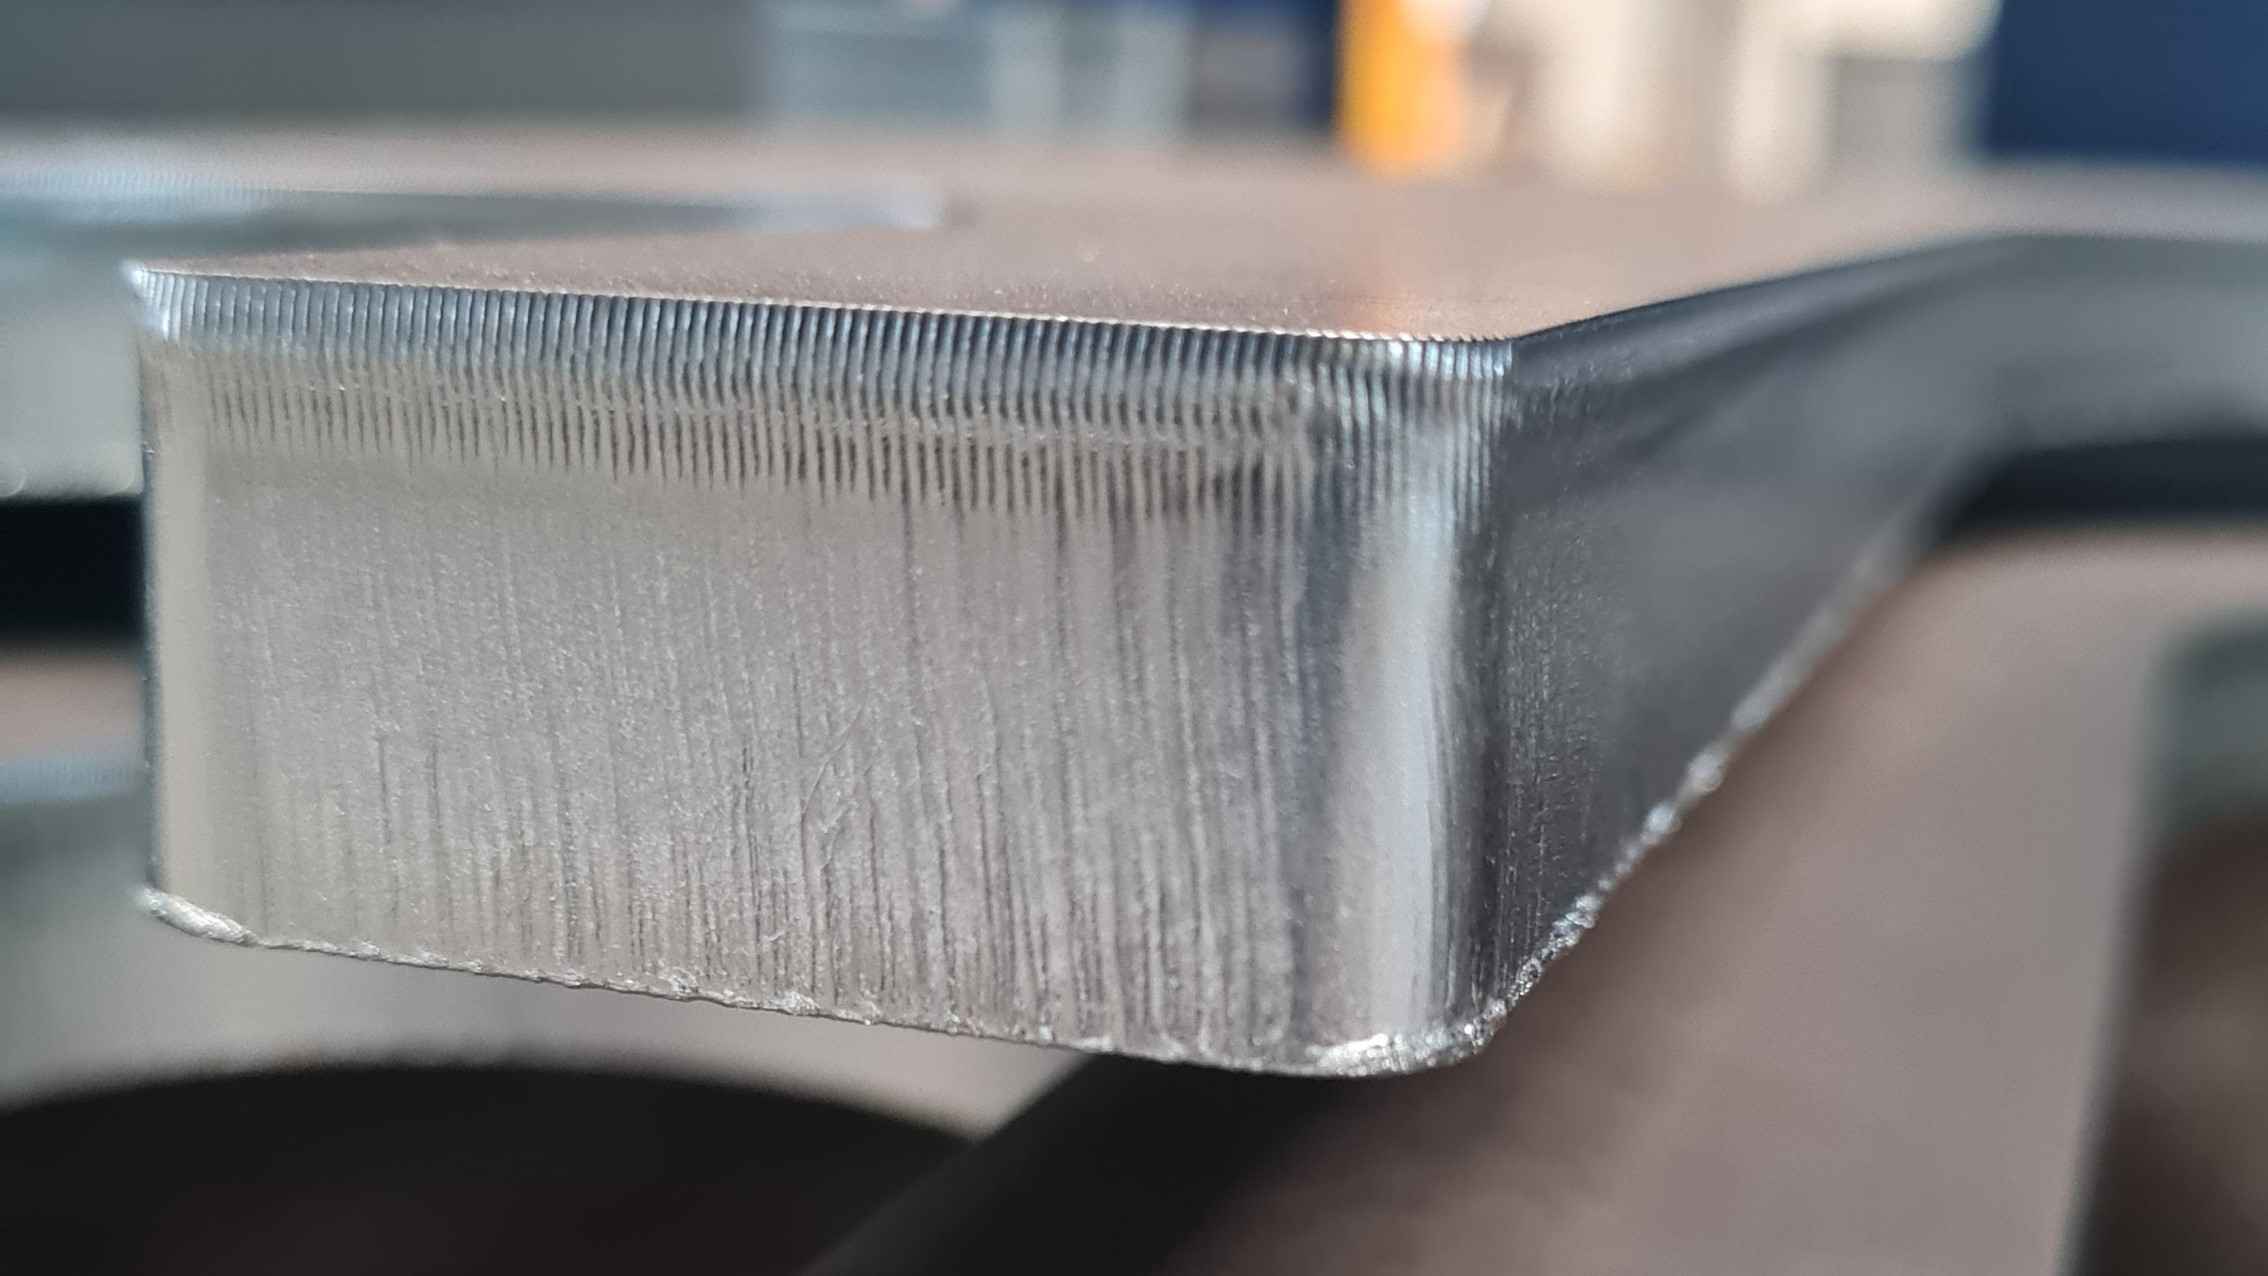
Rillen auf der Schnittfläche

Rauheit der Schnittkontur

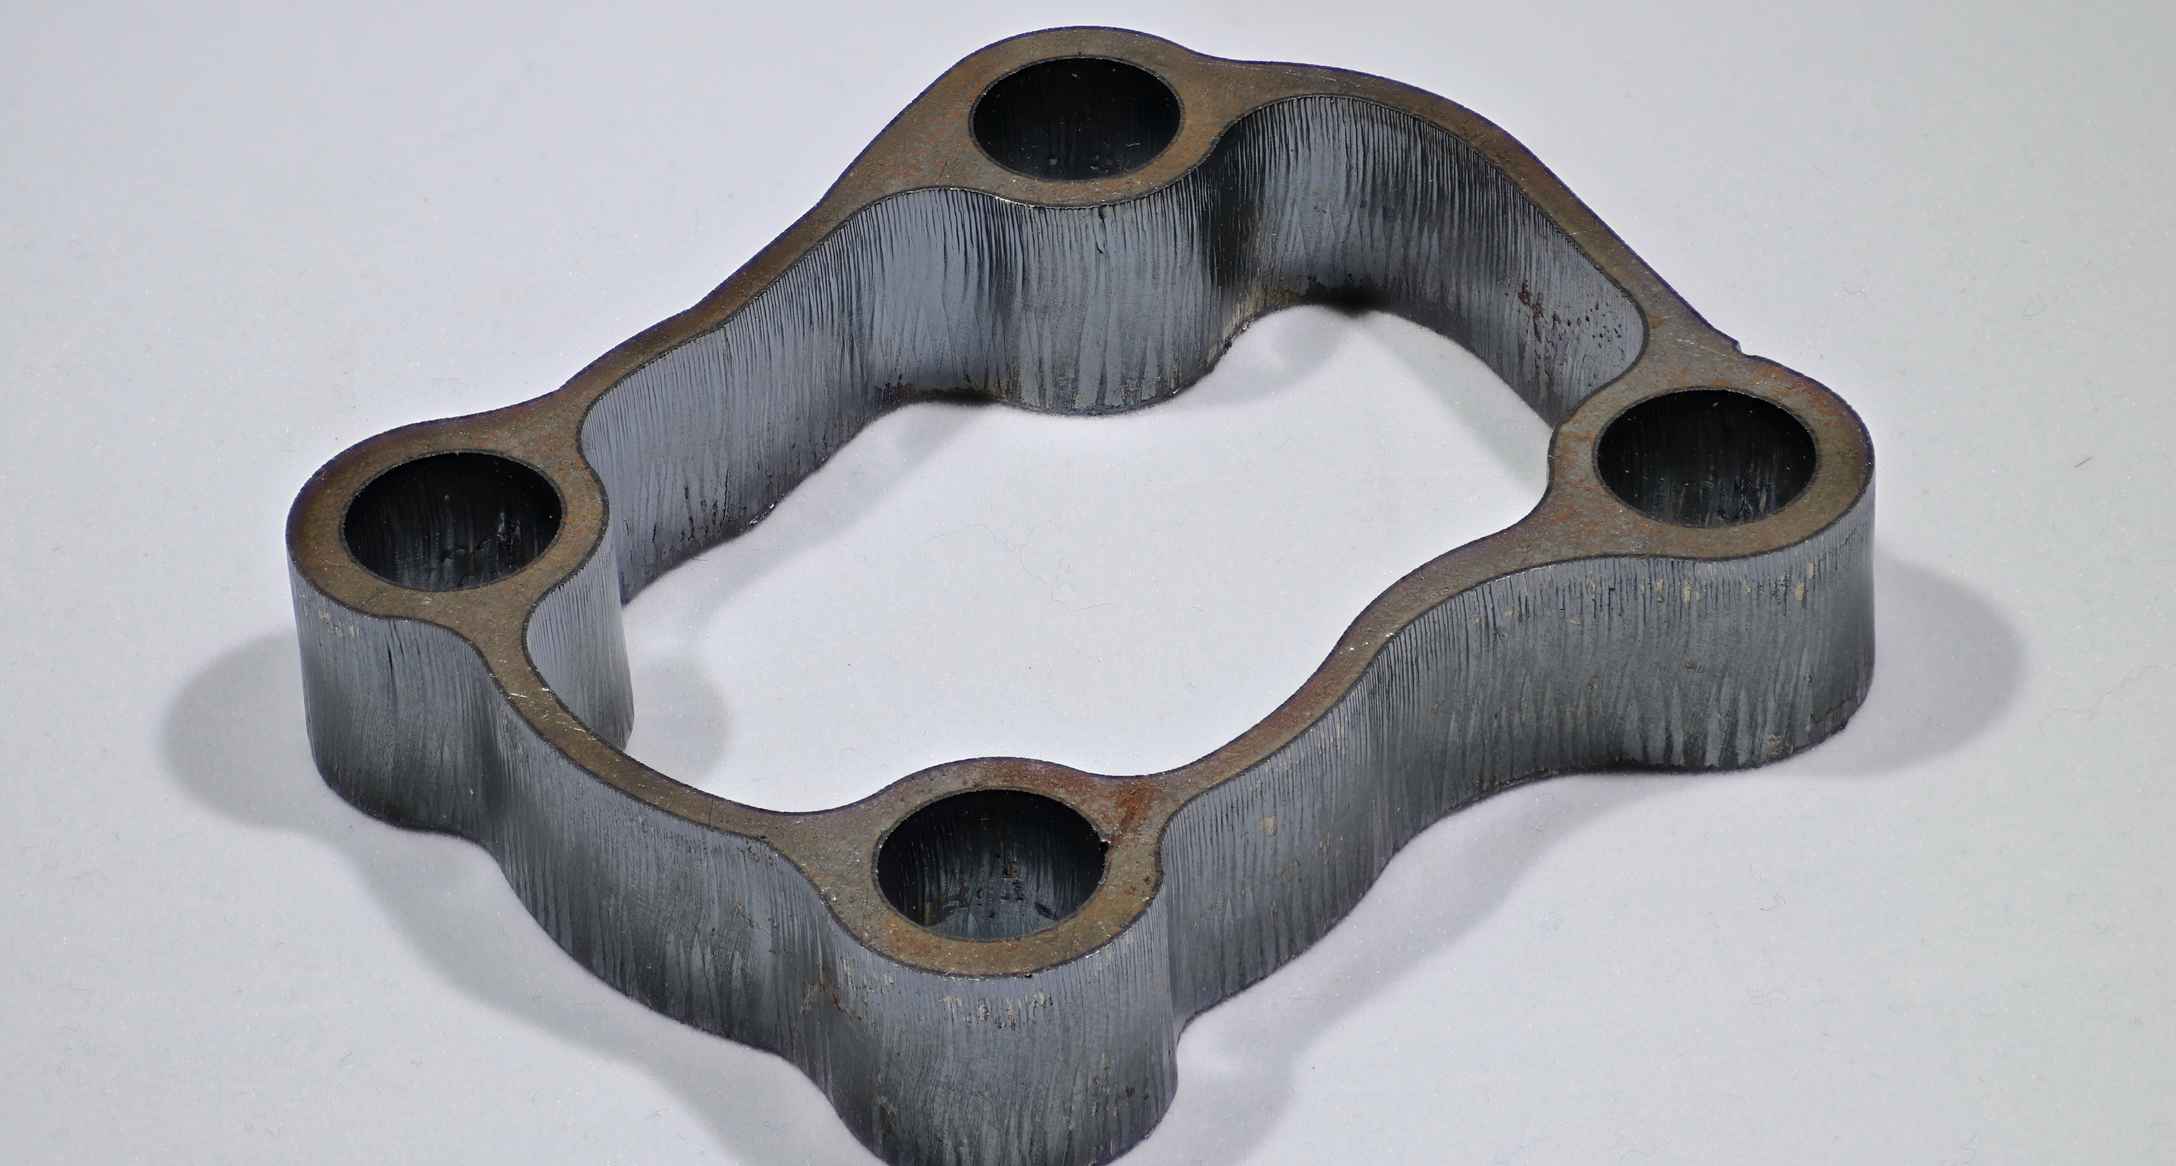
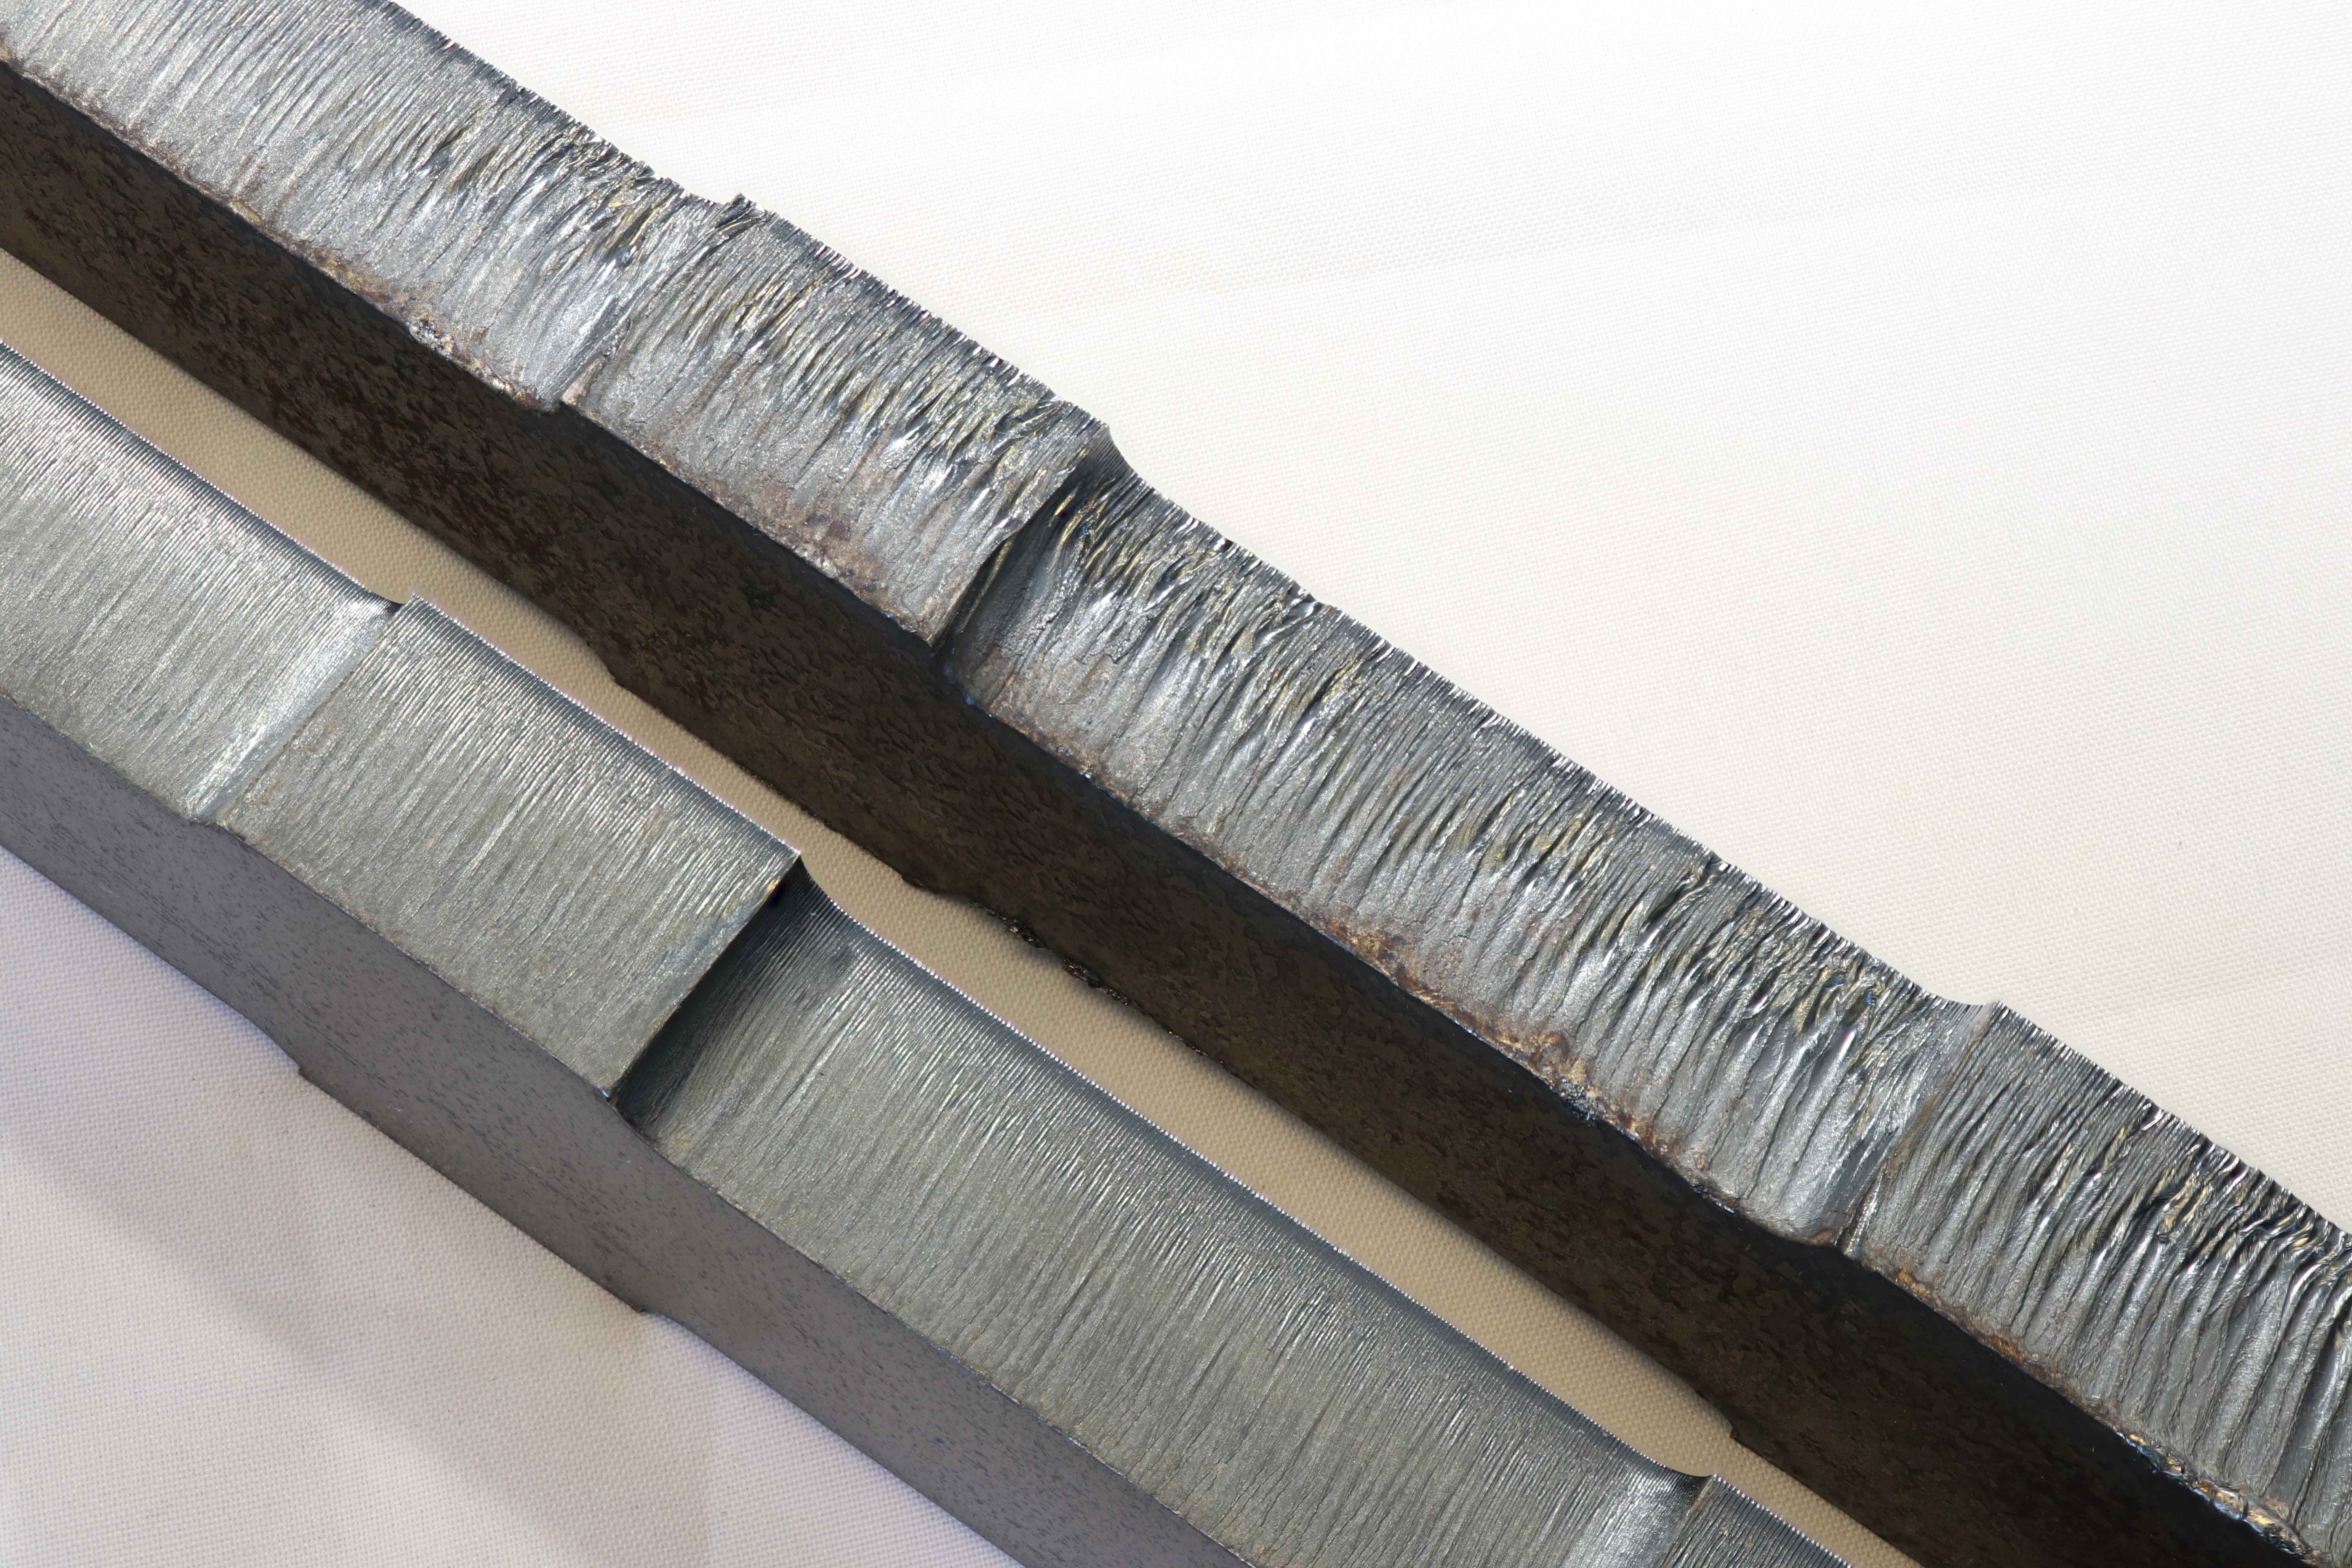
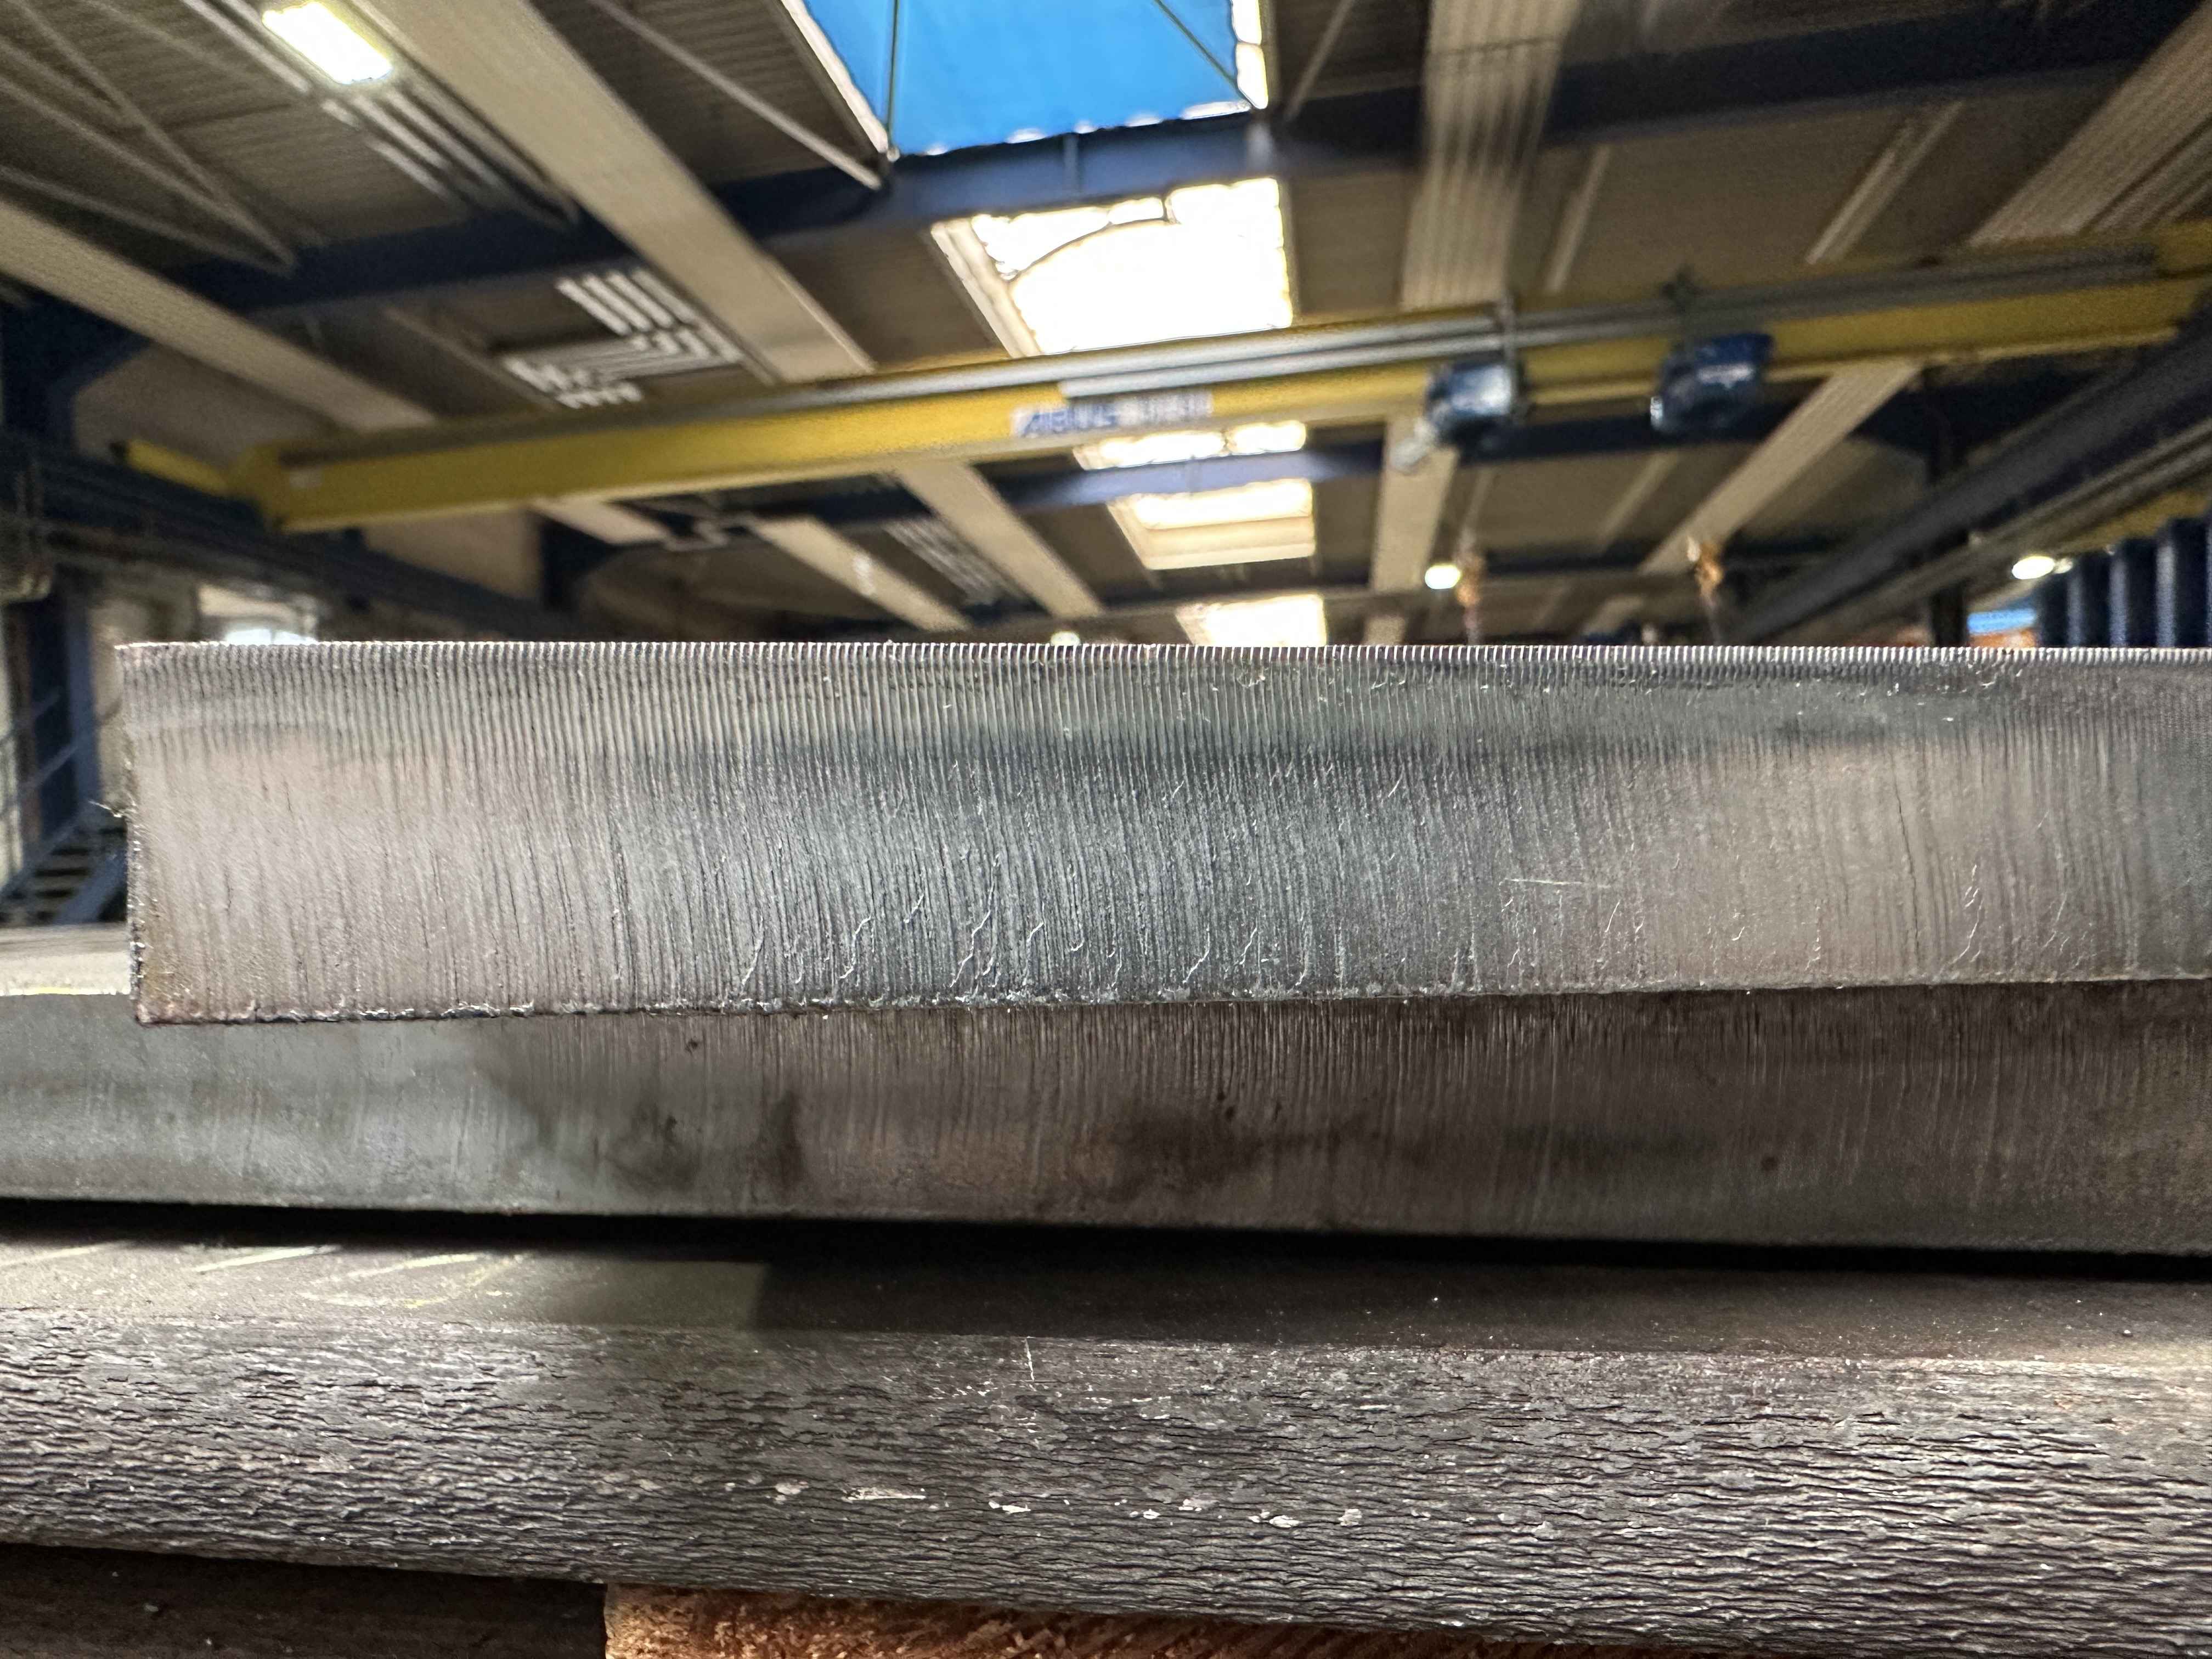
Je nach Material und Blechdicke können Rillen auf der Schnittfläche auftreten. Diese Rauheit ist ein prozessbedingtes Merkmal und kann nicht durch Entgraten entfernt werden. Der Laserstrahl verliert bei dickeren Materialien eher seinen Fokus — der Strahl ist dann nicht mehr optimal gebündelt und die Schnittfläche wird unregelmäßiger.

Microjoints am Restgitter

Microjoints und Nanojoints

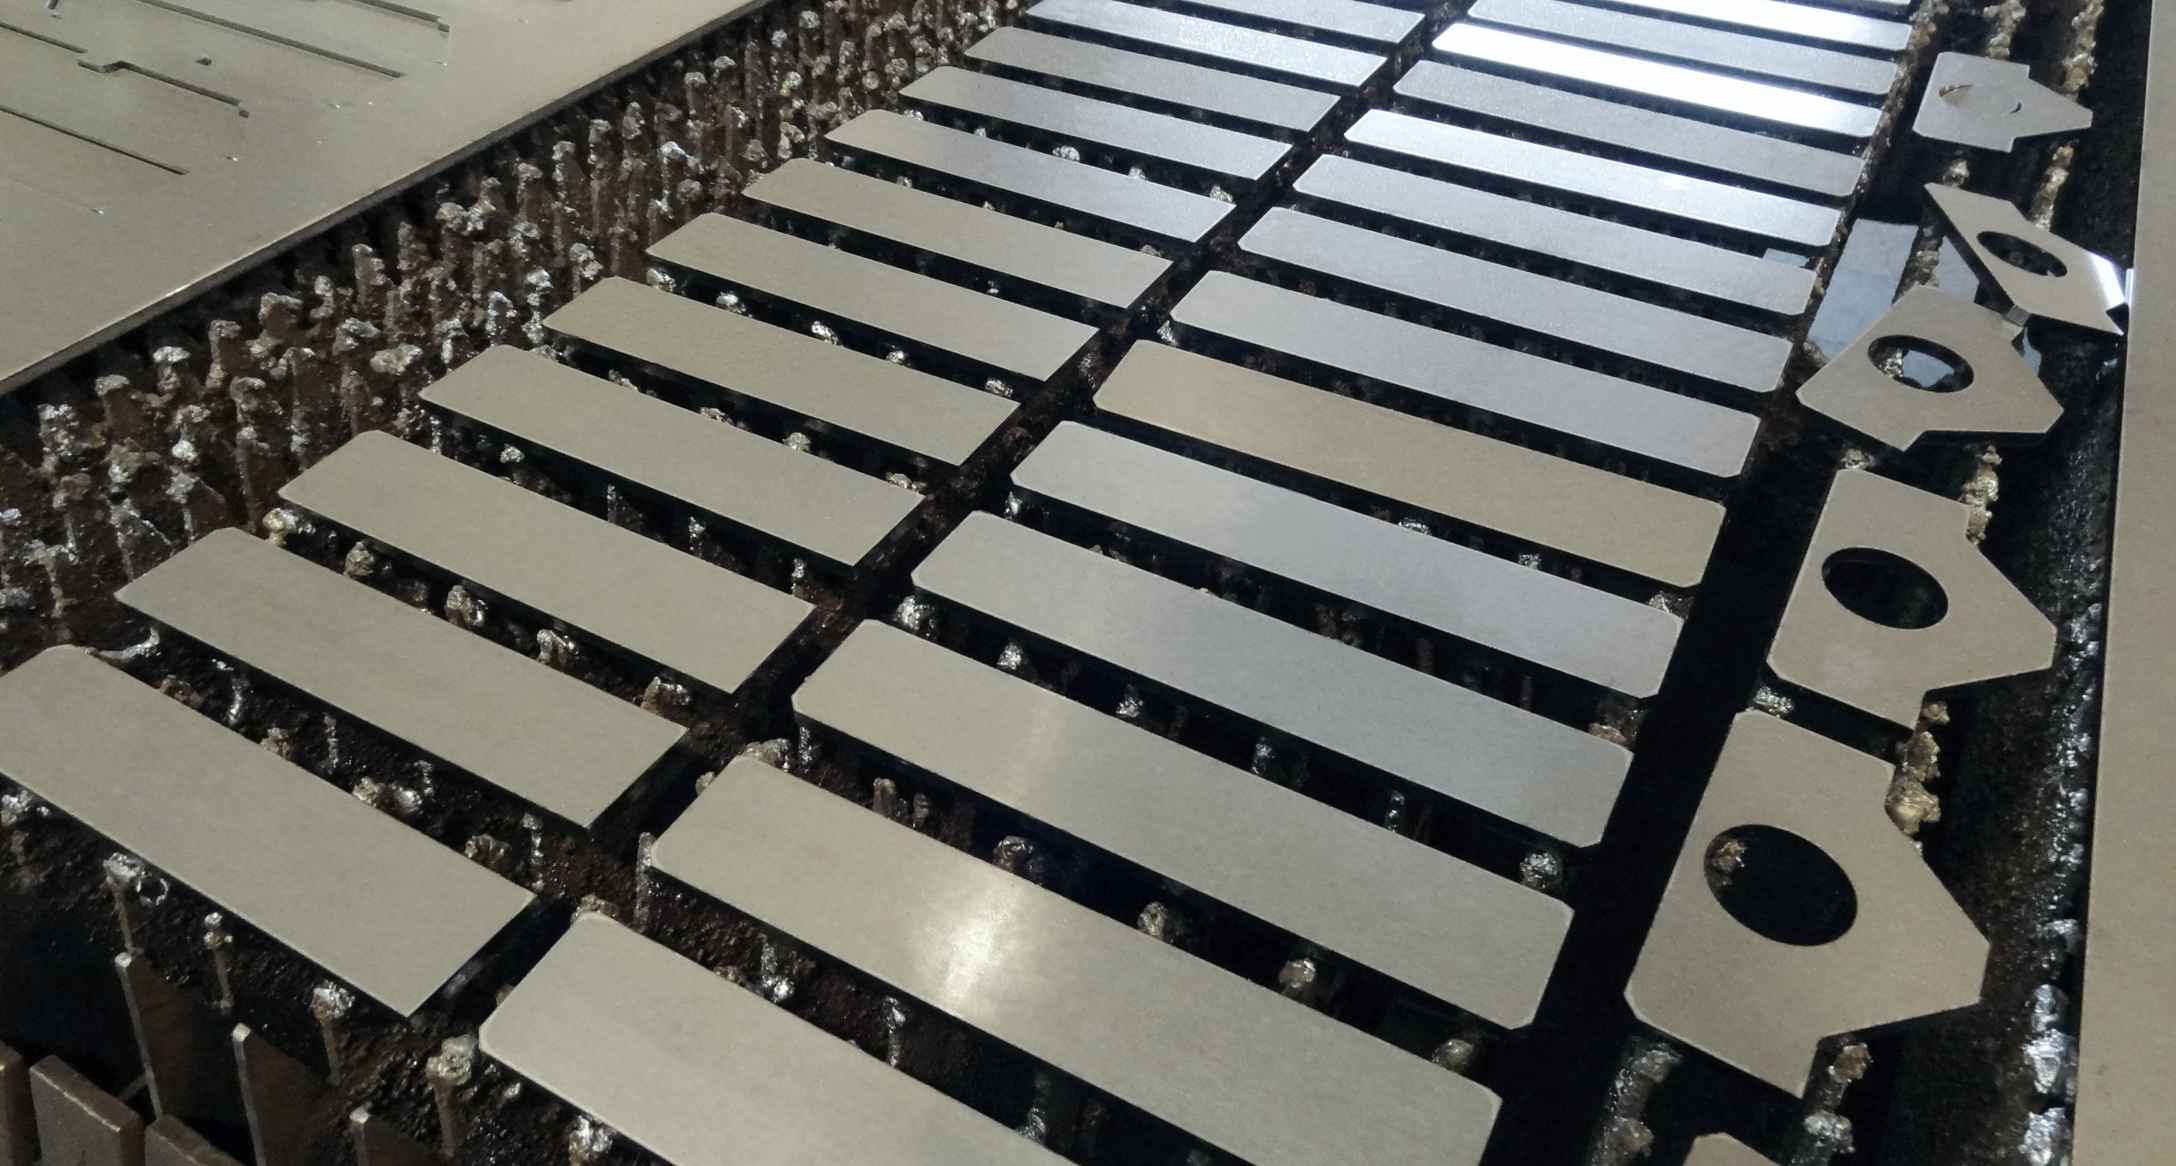
Micro- oder Nanojoints sind kleine Hilfsstege, die das Kippen der gelaserten Teile verhindern sollen. Die Teile bleiben so mit dem Restgitter verbunden. Durch die schnellen Vorschubwerte der Schneideeinheit lässt sich dadurch eine Kollision verhindern. Teilweise können die Teile mit wenig Kraft per Hand gelöst und vom Schneidetisch entfernt werden.

Wärmeeinflusszone am Bauteil

Wärmebeeinflusste Zone

Wärmeeinflusszonen spielen beim Laserschneiden eine große Rolle. Ein Faktor ist die Wahl der Schneidtechnologie: CO₂- oder Fiberlaser. Der Fiberlaser erzeugt durch den optischen Faserkern eine kleinere Wärmeeinflusszone — daher eignet er sich für dünneres, der CO₂-Laser für dickeres Material. Bei beiden Prozessen kann zu großer Wärmeeintrag zu Aushärtung und Verformungen führen.

Oxidschicht an der Schnittkante

Oxidschicht

Die Oxidschicht entsteht an der Schnittkante, wenn das Material beim Schneiden mit Sauerstoff in Berührung kommt. Durch den Einsatz von Sauerstoff als Prozessgas kann die Schnittfläche sich blau oder rostig verfärben — teils ist sogar eine Nachbearbeitung nötig.

Weitere Informationen oder direkt Anfrage senden?

Kontaktieren Sie uns gerne für eine kostenlose Erstberatung oder fragen direkt Sie Ihr individuelles Projekt an.

Direkt-Anfrage Alle Kontaktmöglichkeiten

Laserschneidverfahren im Überblick

Je nach Werkstoff, Anwendung und der Wirkungsweise der eingesetzten Laser wird das Laserschneiden in verschiedene Verfahren unterteilt.

Laserstrahlschmelzschneiden

Beim Laserstrahlschmelzschneiden wird das Material an der gewünschten Stelle durch den Laserstrahl geschmolzen.

Ein Gasstrahl bläst die Schmelze aus der Schnittfuge, wodurch saubere und präzise Schnitte entstehen. Dieses Verfahren verhindert Oxidbildung und sorgt für eine hohe Schnittqualität.
2D-Laserschneiden

Das 2D-Laserschneiden ist perfekt für flache Materialien wie Bleche.

Es ermöglicht die Bearbeitung fast aller Materialien schnell, präzise und kostengünstig, selbst bei kleinen Mengen. Im Vergleich zu herkömmlichen Verfahren wie Stanzen spart es Zeit und Geld.

Laserstrahlbrennschneiden

Dieses Verfahren wird oft für dickere Materialien verwendet.

Neben dem Laserstrahl wird Sauerstoff zugeführt, der das Material zusätzlich erhitzt und das Schneiden erleichtert. Die Schmelze wird dabei direkt aus der Schnittfuge entfernt.

3D-Laserbearbeitung

Die 3D-Laserbearbeitung wird für komplexe Formen und dreidimensionale Bauteile verwendet.

Diese Technik ermöglicht z. B. das Schneiden von Rohkarosserien oder Durchbrüchen und kombiniert oft mehrere Bearbeitungsschritte in einem Arbeitsgang.

Laserstrahl-sublimationsschneiden

Beim Sublimationsschneiden wird das Material durch die große Hitze des Lasers direkt in Dampf umgewandelt, ohne dass Schmelze entsteht.

Dieses Verfahren ist besonders geeignet für Materialien wie Kunststoffe, die klare und glatte Schnittkanten erfordern.

Rohrlasern

Das Rohrlasern ermöglicht die Bearbeitung von runden, quadratischen oder ovalen Rohren in nur einem Arbeitsgang.

Es können Löcher, Konturen und andere Formen präzise und maßgenau in die Rohre geschnitten werden.

Der Laserschneidprozess & Einflussfaktoren

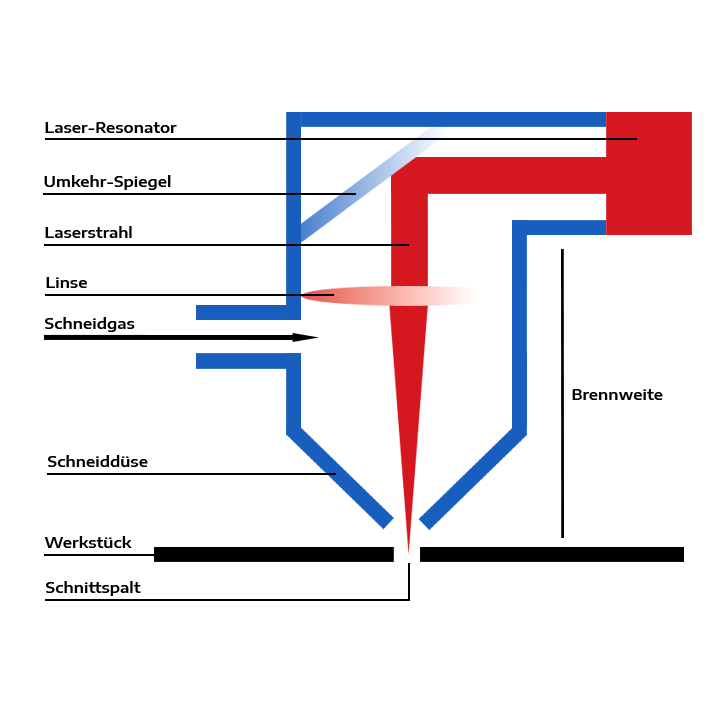
Der Laserschneidprozess beruht auf dem präzisen Zusammenspiel verschiedener Komponenten, die den Materialabtrag steuern und beeinflussen. Sehen Sie in der nachfolgenden Abbildung, wie das Laserschneiden in der Praxis funktioniert.

Schematische Darstellung des Laserschneidprozesses

Laser-Resonator

Erzeugt den Laserstrahl mit der nötigen Energie, um das Material zu schmelzen oder zu verdampfen; die Laserleistung wird exakt eingestellt.

Umlenkspiegel

Lenkt den Laserstrahl präzise zur Bearbeitungsstelle; bei CO₂-Lasern über ein Spiegelsystem, bei Faserlasern über ein Lichtleitkabel.

Fokussierrohr & -linse

Bündeln den Laserstrahl auf einen sehr kleinen Punkt; Fokuslage und -durchmesser beeinflussen maßgeblich die Schnittqualität.

Schneidgas

Entfernt die Schmelze aus der Schnittfuge; je nach Material Sauerstoff (schnellere Schnitte) oder Stickstoff (oxidfreie Kante).

Schneiddüse

Steuert den Gasfluss; der Düsendurchmesser bestimmt Gasmenge und Strömungsverhalten für saubere Schnittkanten.

Schnittspalt

Entsteht durch das gezielte Durchdringen des Materials; die Schneidgeschwindigkeit wird an die Materialstärke angepasst.

Werkstück

Das zu bearbeitende Material, das lokal erhitzt und entlang der gewünschten Kontur präzise getrennt wird.

Einsatzbereiche und Branchen

In unserer umfangreichen Firmengeschichte haben wir uns ein großes Know-How in verschiedenen Branchen angeeignet.

Anschließende Bearbeitungsverfahren

Sehen Sie nachstehend Metallbearbeitungsverfahren, die auch für Sie relevant sein könnten:

Abkanten

Abkanten

Laserteile können im Anschluss abgekantet werden. Dies können wir bis zu einer Länge von
16 m realisieren.

Zum Abkanten →
Fräsen

Fräsen

Um noch mehr Präzision in Ihre Fertigungsteile zu bekommen, können zerspanende Bearbeitungen an unseren 5- und 3‑Achsfräszentren vollzogen werden.

Zum Fräsen →
Weitere Verfahren

Weitere Verfahren

Hier finden Sie die
Übersicht unserer
Blechbearbeitungs‑
Verfahren.

Zu allen Verfahren →

Jetzt Laserzuschnitt beauftragen!

None

Laden Sie hier ggf. Skizzen, Zeichnungen oder sonstige relevante Dokumente hoch.