
Toleranzen, Genauigkeit, Bohrungsdurchmesser und Eckradien beim Laserschneiden von Bleche
Beim Laserschneiden lassen sich geringfügige Abweichungen vom Sollmaß trotz moderner Anlagentechnik nicht vollständig vermeiden. Ursachen dafür können beispielsweise Materialeigenschaften, Maschinentoleranzen oder die Wärmeeinwirkung während des Schneidprozesses sein.
Definierte Toleranzen schaffen klare Fertigungsvorgaben und bilden die Grundlage für maßhaltige Bauteile und Reproduzierbarkeit. Die erreichbare Genauigkeit hängt unter anderem vom Werkstoff, der Materialstärke sowie den jeweiligen Maschineneinstellungen ab. Auch bei Bohrungen und Ecken sind verfahrensbedingte Grenzen zu berücksichtigen.
Im Folgenden geben wir Ihnen einen Überblick über die üblichen Toleranzen beim Laserschneiden und die wesentlichen Einflussfaktoren.
Alle Toleranzen beim Laserschneiden im Überblick
Nachstehend erläutern wir folgende Spezifikationen für das Laserschneiden:
Grenzabmaß für Nennmaße der Toleranzklasse 1 | Kleinste Lochdurchmesser | Anfahrmulden und Eckverrundungen
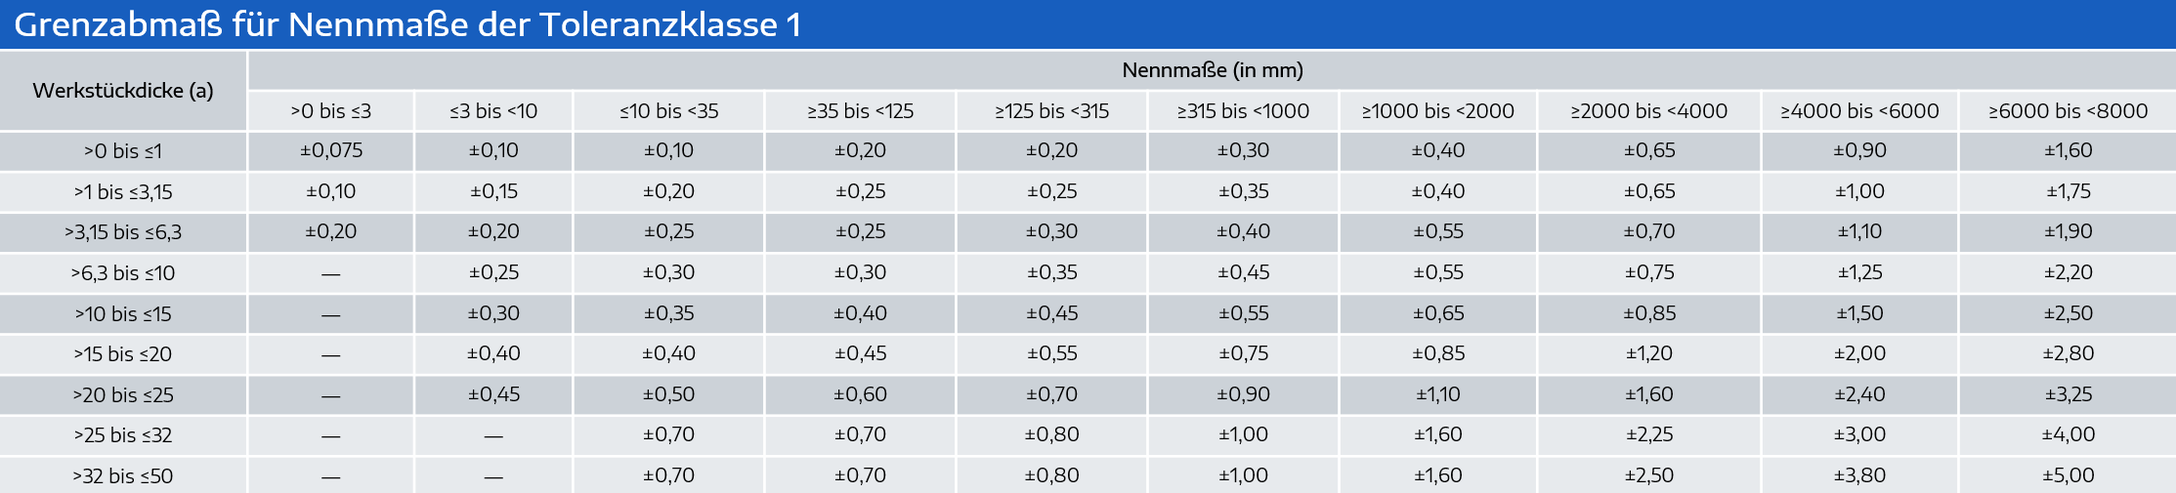
Grenzabmaß für Nennmaße der Toleranzklasse 1
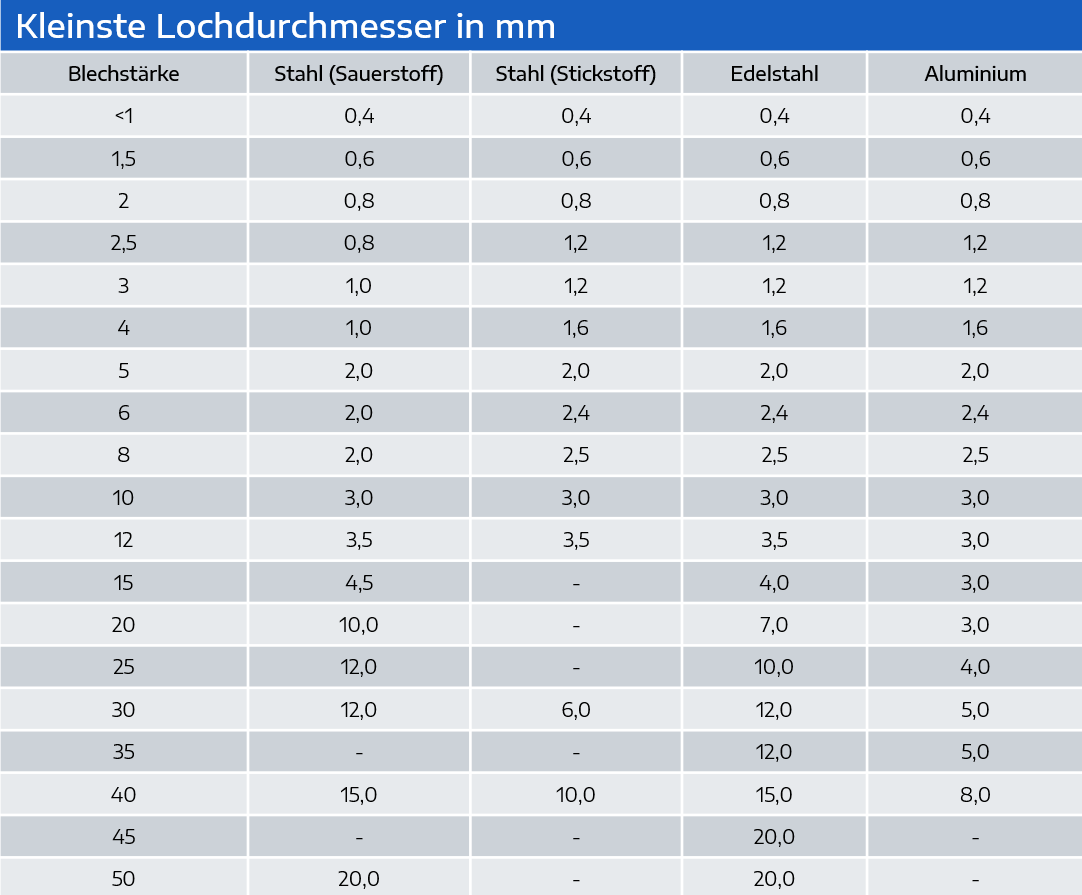
Kleinste Lochdurchmesser in mm
Weitere Informationen oder direkt Anfrage stellen?
Kontaktieren Sie uns gerne für eine Beratung oder fragen Sie direkt Ihr individuelles Projekt an.
Anfahrmulden, Ecken verrunden und Ecken-Freistiche
Standardmäßig schneidet der Laser alle Ecken mit einem Eckenradius, der je nach Blechdicke und Materialart unterschiedlich groß ausfallen muss, damit prozesssicher gefertigt werden kann.
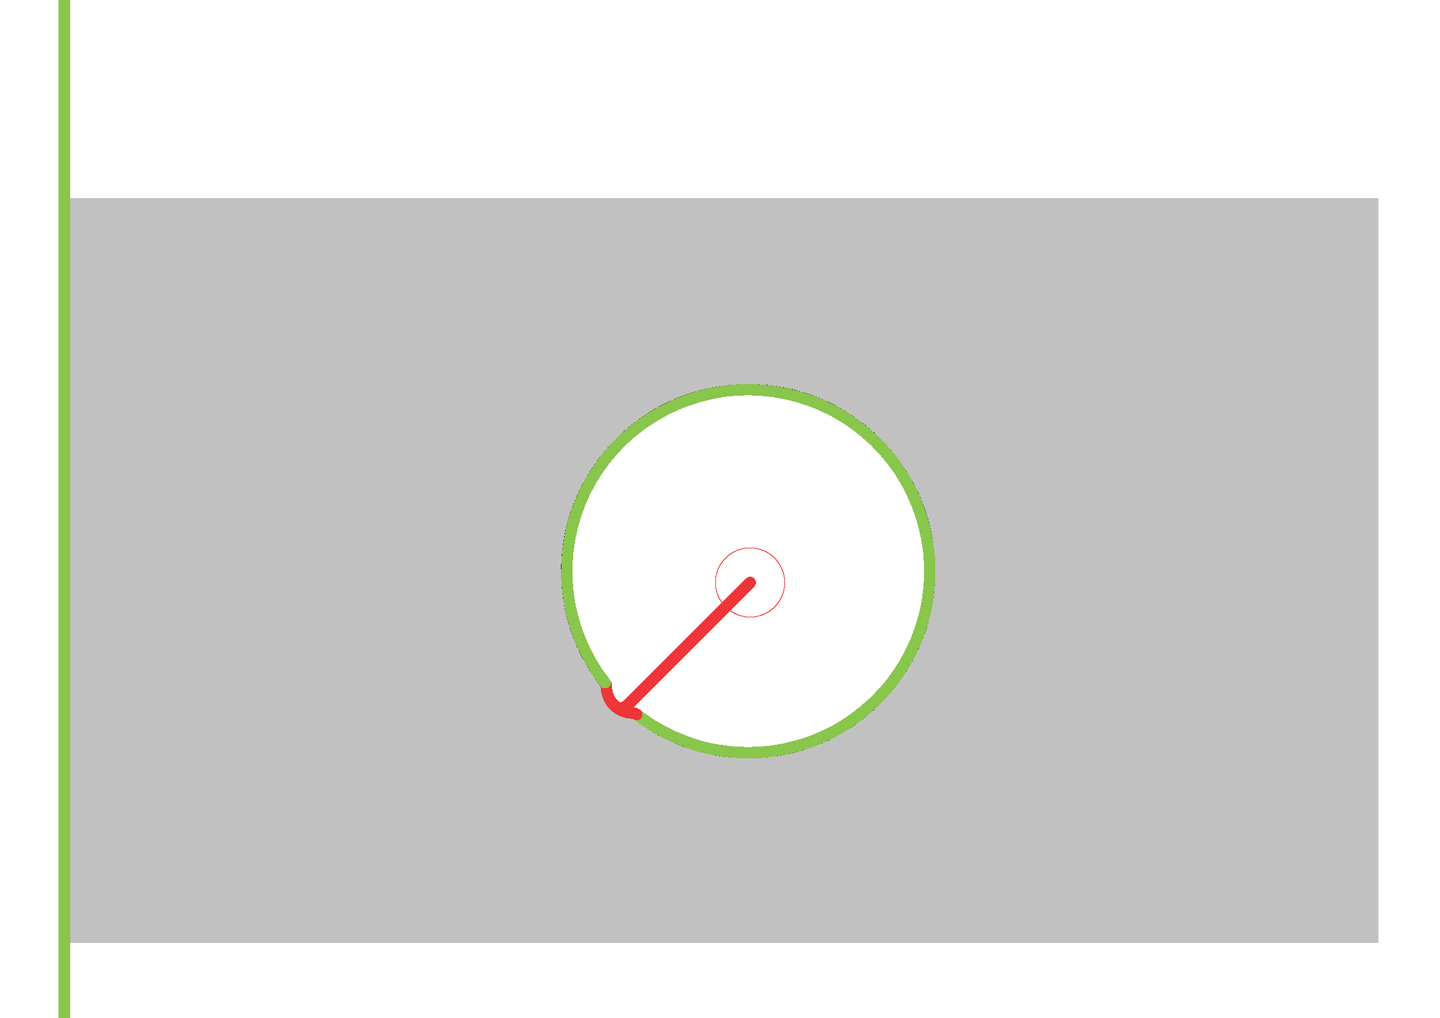
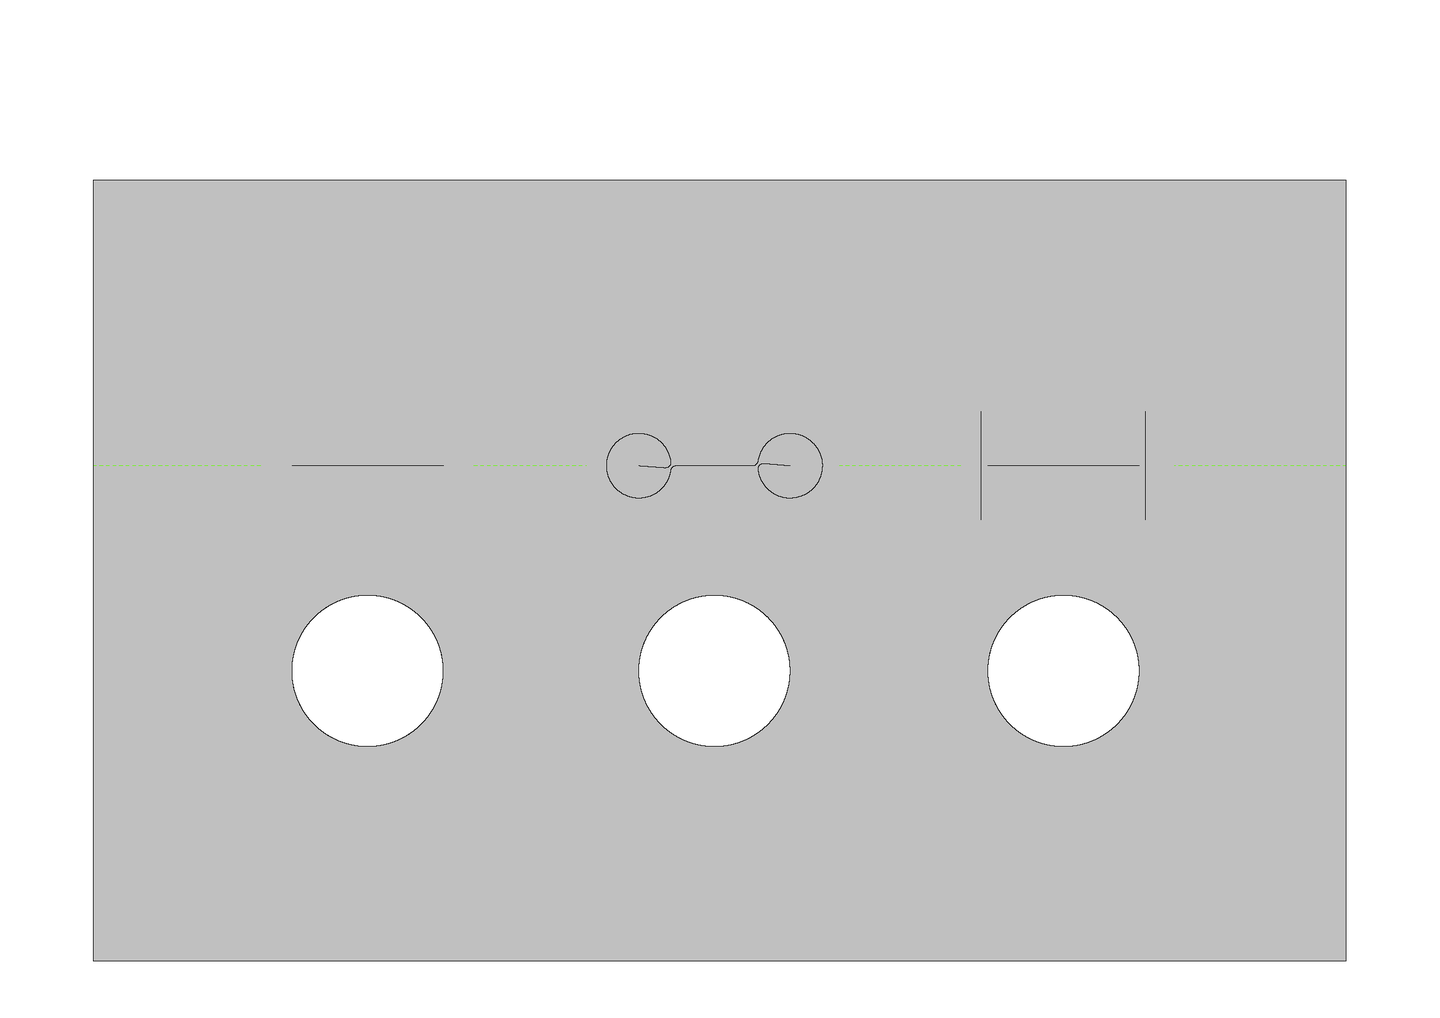
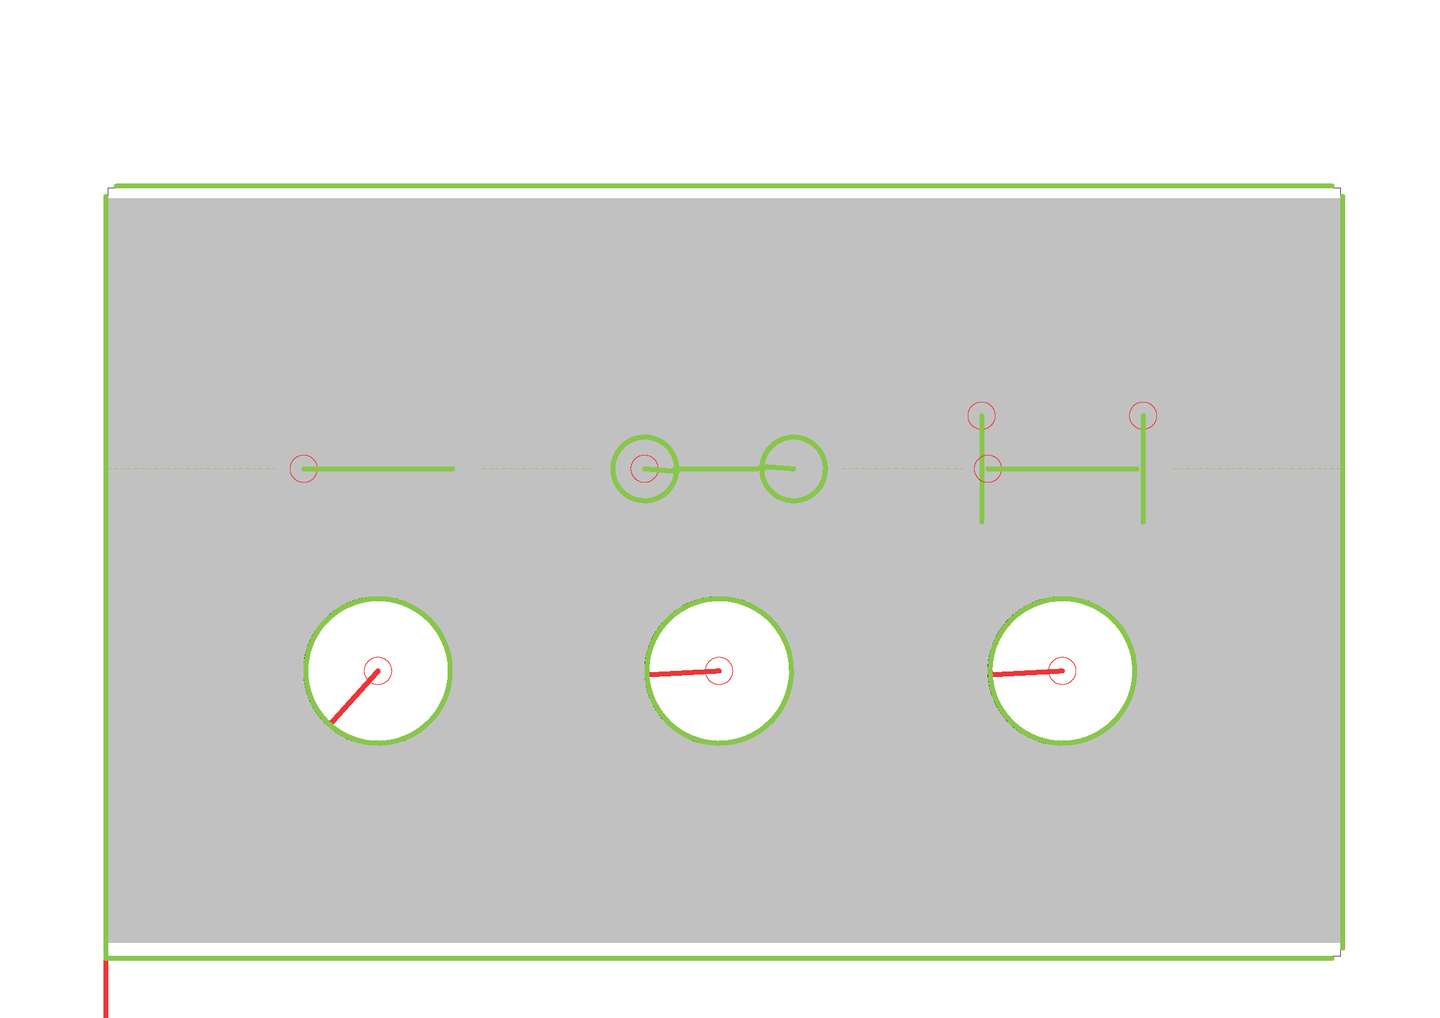
Bei Bauteilen, in die vom Kunden ein Rohreinzug oder eine passgenaue Durchführung geplant sind, ist es oft nötig, Anfahrmulden oder Ecken-Freistiche einzubringen. Anfahrmulden sorgen dafür, dass sich im Anschnitt keine störenden Einstichnasen befinden.
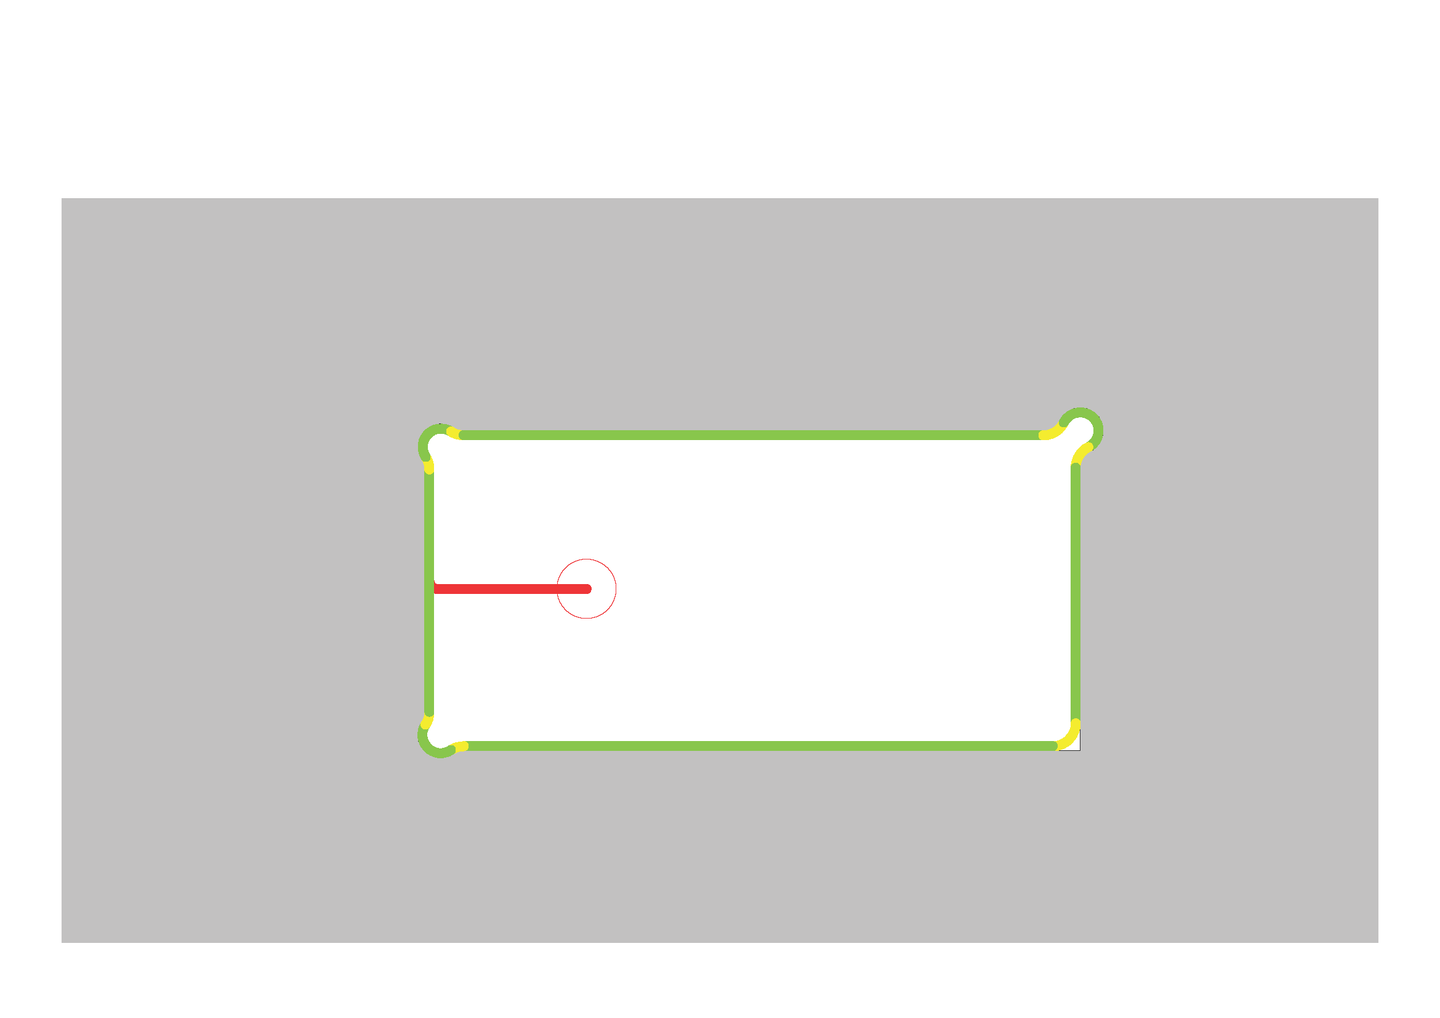
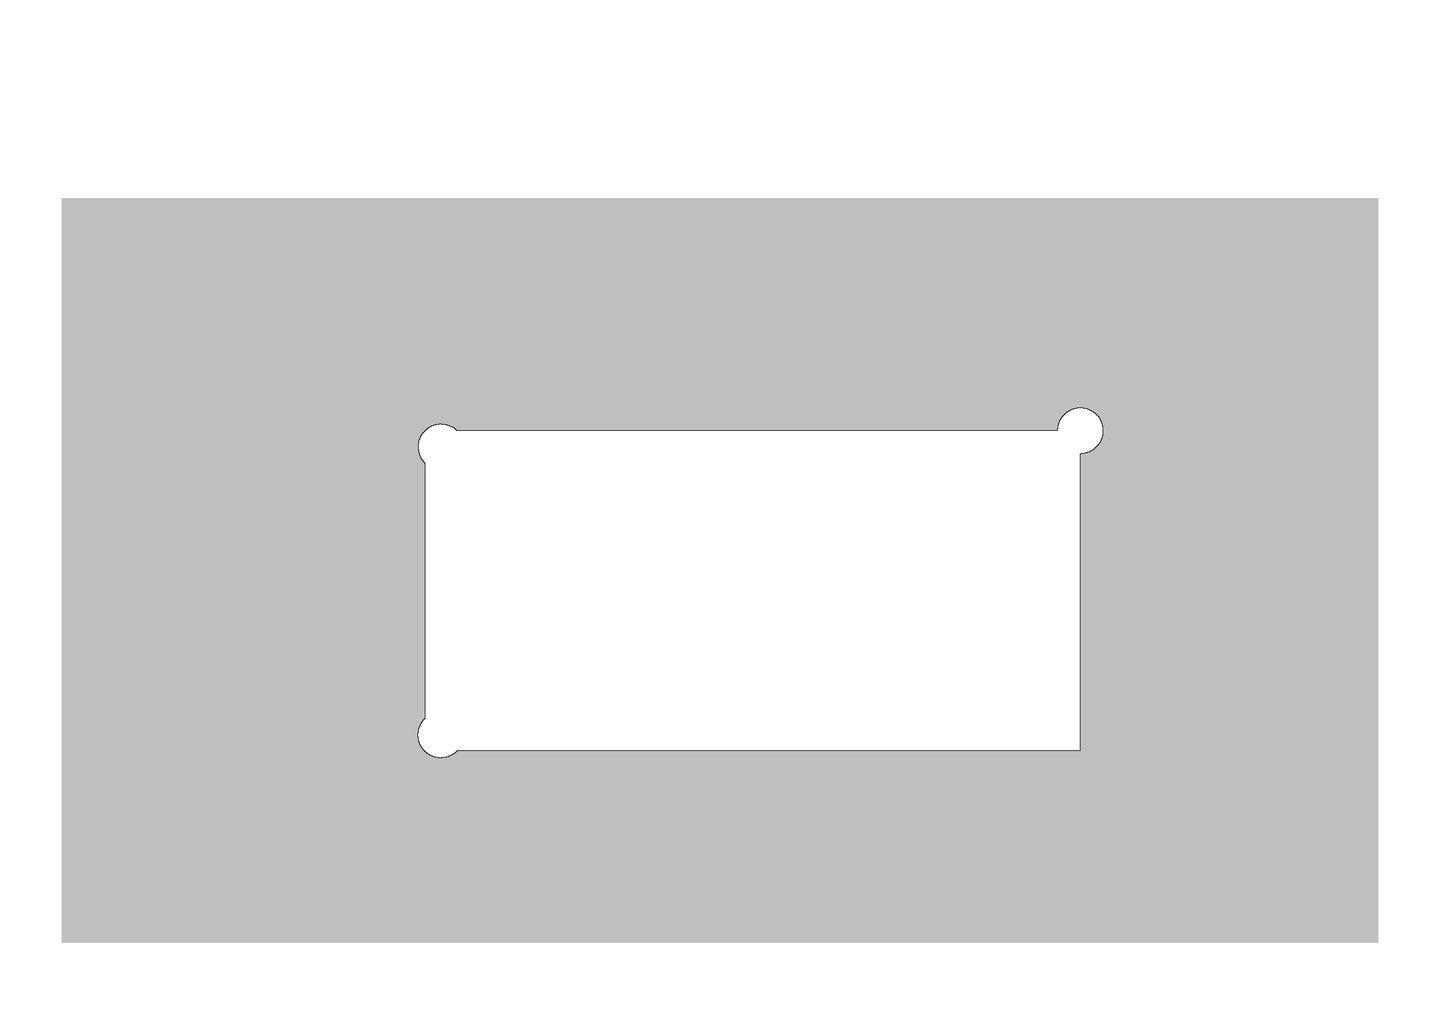
Wenn in eine eckige Aussparung ein passgenauer Zapfen eingebracht werden soll, ist es sehr häufig erforderlich, Ecken-Freistiche einzusetzen. Diese formen die Ecke aus und der sonst störende Eckenradius vom Laser wird leicht nach außen versetzt.
Dabei muss darauf geachtet werden, dass sich mit jeder Änderung der Blechstärke auch der entsprechende, kleinste Radius ändert.
Sind spitze Ecken an Außen,- oder Innenkonturen notwendig, muss dies extra angegeben werden und kann über verschiedene zusätzliche Maßnahmen erreicht werden.
Bei Bohrungen oder Innenkonturen, die sehr nah an Kantungen oder Biegelinien liegen, können Entlastungsschlitze notwendig sein, damit diese Elemente ihre Form behalten und nicht aufziehen (zu einem Langloch werden oder die Maße nicht mehr stimmen). Diese Schlitze müssten später noch verschweißt werden.
Sehen Sie an diesen beispielhaften technischen Zeichnungen:
Jetzt Ihr individuelles Projekt anfragen!
